Вытяжные заклепки: виды, размеры и правила выбора
2026-11-06
- Что такое вытяжные заклепки и принцип их работы
- Классификация вытяжных заклепок: виды и конструктивные особенности
- Материалы изготовления и проблема гальванической коррозии
- Размеры и технические параметры: как читать маркировку
- Правила выбора вытяжных заклепок: алгоритм принятия решения
- Технология монтажа и контроль качества соединения
- Сравнение с альтернативными методами крепления
- Заключение
Что такое вытяжные заклепки и принцип их работы
Вытяжные заклепки (также известные как отрывные или blind rivets) представляют собой тип крепежного элемента, предназначенного для соединения двух и более деталей в случаях, когда доступ к соединению возможен только с одной стороны. Это ключевое отличие от традиционных сплошных заклепок, требующих формирования замыкающей головки с обратной стороны листа, что часто невозможно при монтаже сложных конструкций, трубчатых профилей или закрытых коробчатых секций.
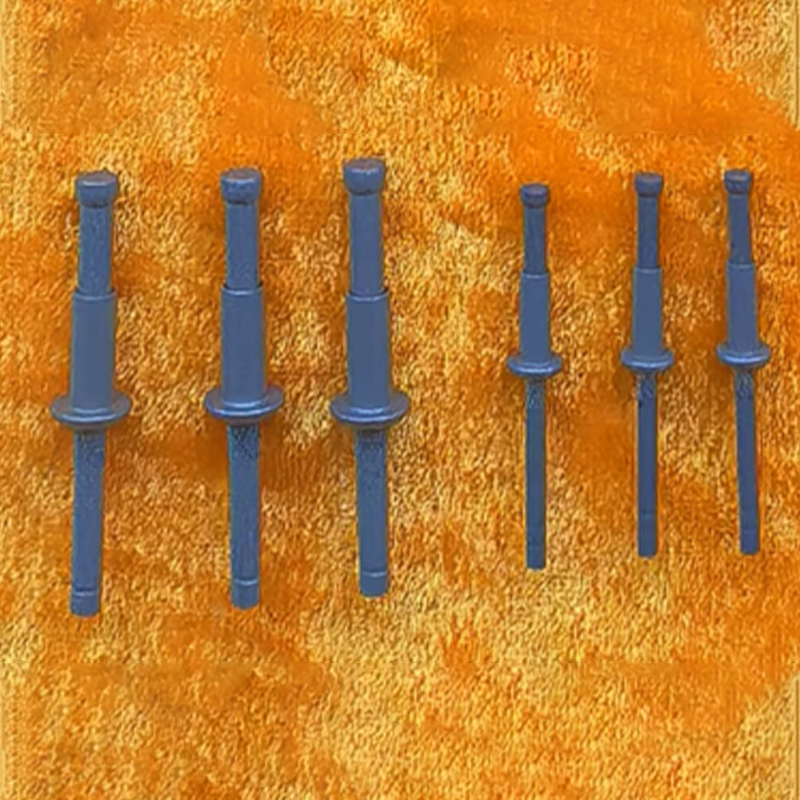
Конструктивно стандартная вытяжная заклепка состоит из двух основных компонентов: полой гильзы (тела заклепки) с буртиком на одном конце и стержня (дорна), проходящего сквозь гильзу. Стержень имеет утолщенную головку на конце, который выступает со стороны установки, и калиброванную шейку, которая взаимодействует с внутренней частью гильзы. Процесс монтажа осуществляется с помощью специализированного инструмента — заклепочника (ручного, пневматического или электрического).
Принцип действия основан на механическом преобразовании усилия тяги. При нажатии на курок инструмента стержень начинает вытягиваться из гильзы. Утолщенная головка стержня упирается в торец гильзы, деформируя её свободный конец. В результате этой деформации материал гильзы расширяется, плотно заполняя отверстие и образуя вторую (замыкающую) головку с обратной стороны соединяемых листов. Когда усилие достигает критического значения, стержень отрывается по специально предусмотренной кольцевой канавке (шейке отрыва), оставляя гильзу надежно закрепленной в материале.
Данный метод крепления обеспечивает высокую скорость монтажа, отсутствие необходимости в сварке (что исключает термические деформации тонких листов) и возможность соединения разнородных материалов, таких как алюминий, сталь, нержавеющая сталь, пластик и композиты. Благодаря этим характеристикам вытяжные заклепки нашли широкое применение в авиастроении, автомобилестроении, производстве железнодорожного транспорта, судостроении, а также в строительной индустрии и бытовой технике.
Классификация вытяжных заклепок: виды и конструктивные особенности
Выбор конкретного типа вытяжной заклепки зависит от требований к прочности соединения, эстетическим характеристикам поверхности, условиям эксплуатации и свойствам соединяемых материалов. Инженерная практика выделяет несколько основных категорий, каждая из которых решает специфические задачи.
Заклепки с нормальным буртиком (Standard Dome Head)
Это наиболее распространенный и универсальный тип. Головка заклепки имеет полусферическую форму. Такие изделия обеспечивают высокую несущую способность и устойчивость к выдергиванию. Они подходят для большинства общих применений, где не требуется идеальная плоскость поверхности или где выступ головки не мешает функциональности узла. Однако из-за выступающей головки они создают аэродинамическое сопротивление и могут мешать прохождению других деталей, поэтому их использование ограничено в высокоскоростной авиации или прецизионных механизмах.
Заклепки с потайной головкой (Countersunk / Flat Head)
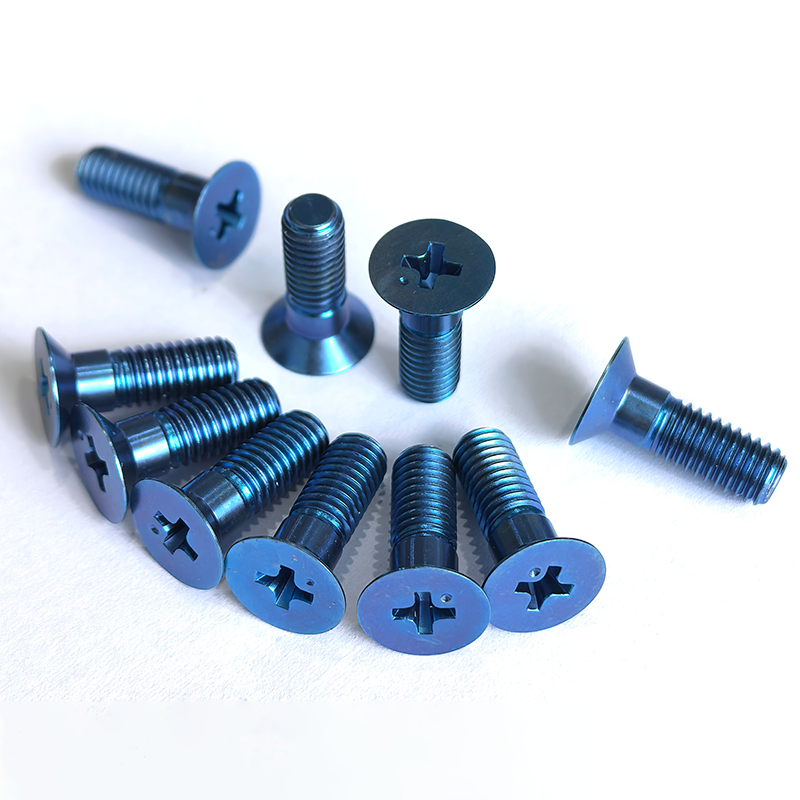
Для соединений, где критически важна гладкость поверхности, используются заклепки с потайной головкой (часто под углом 90° или 120°). После установки головка заподлицо входит в предварительно раззенкованное отверстие, не выступая над поверхностью листа. Это стандартное решение для обшивки фюзеляжей самолетов, кузовов автомобилей и декоративных панелей. Важно отметить, что качество такого соединения напрямую зависит от точности подготовки отверстия: малейший перекос или неполное зенкование приведет к нарушению геометрии и снижению прочности.
В контексте высоких стандартов качества, таких как те, что применяются в ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», производство потайных заклепок (например, моделей RIVET-7 и RIVET-6, соответствующих российским отраслевым стандартам ОСТ 1 34098-80 и ОСТ 1 11206-73) требует прецизионной механической обработки. Любое отклонение от угла конусности может привести к микротрещинам в материале обшивки при циклических нагрузках.
Заклепки с увеличенным буртиком (Large Flange / Wide Head)
Этот тип характеризуется значительно большим диаметром головки по сравнению со стандартными аналогами. Увеличенная площадь опоры позволяет распределять нагрузку на большую поверхность материала. Это особенно важно при работе с мягкими или хрупкими материалами, такими как пластики, стекловолокно, гипсокартон или тонкие алюминиевые листы, где обычная заклепка может продавить материал или вызвать его разрушение вокруг отверстия. Также такие заклепки эффективны для компенсации слегка увеличенных диаметров отверстий.
Герметичные заклепки (Sealed / Water-Tight Rivets)
В условиях повышенной влажности, вибрации или агрессивных сред обычные заклепки могут стать источником коррозии или протечек. Герметичные заклепки имеют специальную конструкцию, исключающую попадание влаги внутрь соединения. Обычно это достигается за счет использования резиновой или полимерной шайбы, установленной под буртиком, либо путем нанесения герметизирующего состава на стержень и внутрь гильзы. При отрыве стержня герметик заполняет внутреннюю полость гильзы и пространство между стержнем и гильзой, создавая надежный барьер для воды и газов. Такие решения незаменимы в судостроении, производстве топливных баков и внешней обшивке транспортных средств.
Заклепки с многозаходным расклепыванием (Multi-Grip / Flexible Range)
Одной из проблем при монтаже является вариативность толщины соединяемого пакета. Традиционные заклепки требуют строгого соответствия длины гильзы толщине материала. Заклепки с широким диапазоном захвата (multi-grip) имеют удлиненную гильзу и специальный стержень, позволяющий формировать качественную замыкающую головку при разной толщине пакета (обычно в диапазоне 1–3 мм для одного размера). Это снижает номенклатуру необходимого крепежа на складе и ускоряет процесс сборки, так как оператору не нужно постоянно менять размер заклепки при небольших отклонениях в зазорах.
Структурные вытяжные заклепки (Structural Blind Rivets)
Для высоконагруженных соединений, где требуется прочность, сопоставимая с болтовыми соединениями класса прочности 8.8 или 10.9, используются структурные заклепки. Их ключевая особенность — наличие запирающего элемента (locking feature). После отрыва стержня его остаток (или специальная втулка) остается заблокированным внутри гильзы, предотвращая выпадение стержня при вибрациях и обеспечивая дополнительную жесткость соединения. Такие заклепки часто изготавливаются из высокопрочных сталей или титановых сплавов. Например, в ассортименте высокотехнологичных производителей присутствуют аналоги, такие как высокопрочные болты и заклепочные системы (например, серия RIVET-3 из титанового сплава), которые проектируются с учетом экстремальных условий эксплуатации авиакосмической техники, где недопустимо ослабление крепежа.
Материалы изготовления и проблема гальванической коррозии
Выбор материала заклепки не менее важен, чем её тип. Неправильное сочетание материалов заклепки и соединяемых деталей может привести к быстрой коррозии и разрушению соединения, даже если механическая прочность изначально была достаточной.
Алюминиевые сплавы (Aluminum)
Наиболее легкий и распространенный материал. Алюминиевые заклепки (обычно из сплавов AlMg5 или подобных) обладают хорошей коррозионной стойкостью и низкой плотностью. Они идеально подходят для соединения алюминиевых конструкций, пластиков и дерева. Однако их прочностные характеристики ограничены, и они не рекомендуются для соединения стальных листов из-за риска электрохимической коррозии и низкой несущей способности.
Нержавеющая сталь (Stainless Steel)
Заклепки из нержавеющей стали (марки A2/AISI 304 и A4/AISI 316) обеспечивают высокую прочность и отличную стойкость к коррозии в агрессивных средах. Марка A4 (с добавлением молибдена) особенно рекомендуется для морских применений и химической промышленности. Нержавеющие заклепки часто используются для соединения листов из нержавеющей стали, меди и латуни. Важно помнить, что использование нержавеющих заклепок для крепления алюминия возможно, но требует изоляции (например, полимерных втулок), так как алюминий в этой паре будет выступать анодом и быстро корродировать.
Производство таких изделий, как вытяжные заклепки RIVET-1 и RIVET-2 из нержавеющей стали, требует строгого контроля химического состава сырья и качества поверхностной обработки. В условиях предприятия уровня ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», обладающего сертифицированными лабораториями CNAS, каждая партия продукции проходит спектральный анализ для подтверждения марки стали, что гарантирует соответствие заявленным антикоррозионным свойствам.
Сталь углеродистая (Carbon Steel)
Обычная сталь используется там, где требуется максимальная прочность при минимальной стоимости, а условия эксплуатации не предполагают высокой влажности. Такие заклепки обычно имеют защитное покрытие: цинкование (гальваническое или горячее), никелирование или фосфатирование. Они применяются в строительстве, производстве металлоконструкций и тяжелой техники. Не рекомендуется использовать их в контакте с алюминием или медью без изолирующих прокладок.
Титан и специальные сплавы
В аэрокосмической отрасли широко применяются титановые сплавы (например, VT1-0, Ti-6Al-4V). Титан сочетает высокую удельную прочность (отношение прочности к весу) с исключительной коррозионной стойкостью и жаропрочностью. Заклепки из титана незаменимы в конструкциях самолетов и ракет, где каждый грамм веса имеет значение, а температуры могут достигать сотен градусов. Производство титанового крепежа технологически сложно из-за высокой твердости материала и его склонности к налипанию на инструмент, что требует наличия специализированных центров термообработки и механической обработки, как это реализовано на современных промышленных площадках.
Медь и латунь
Эти материалы используются преимущественно в декоративных целях, в электротехнике (благодаря высокой электропроводности) или в судостроении (латунь стойка к морской воде). Они обладают низкой прочностью и высокой пластичностью, что облегчает монтаж, но ограничивает область применения ненагруженными соединениями.
Размеры и технические параметры: как читать маркировку
Для правильного выбора вытяжной заклепки необходимо понимать систему её обозначений. Основные параметры, определяющие геометрию и применимость изделия:
- Диаметр заклепки (d): Номинальный диаметр гильзы. Стандартные ряды: 2.4 мм, 3.0 мм, 3.2 мм, 4.0 мм, 4.8 мм, 5.0 мм, 6.0 мм, 6.4 мм. Выбор диаметра зависит от требуемой прочности на срез и толщины материала.
- Длина заклепки (L): Общая длина гильзы до монтажа. Этот параметр критически важен, так как он определяет максимальную толщину соединяемого пакета.
- Диапазон захвата (Grip Range): Толщина материала, которую может скрепить данная заклепка. Обычно указывается как минимальное и максимальное значение (например, 3.0–5.0 мм). Длина гильзы должна быть подобрана так, чтобы толщина пакета попадала в этот диапазон. Если пакет слишком тонкий, заклепка не расклепается должным образом; если слишком толстый — стержень оторвется до формирования полноценной головки.
- Диаметр отверстия (D): Рекомендуемый диаметр сверла. Обычно он на 0.1–0.2 мм больше номинального диаметра заклепки для свободного входа гильзы. Слишком тугое посадка затруднит монтаж, а слишком свободная снизит прочность соединения.
- Диаметр замыкающей головки: Размер головки, образующейся с обратной стороны. Важно проверять, достаточно ли места за деталью для формирования этой головки без повреждения соседних элементов.
При подборе крепежа для ответственных узлов инженеры часто обращаются к стандартам. В российской практике, помимо международных DIN и ISO, активно используются отраслевые стандарты ОСТ (Отраслевой Стандарт Авиастроения). Например, спецификации на потайные заклепки или высокопрочные болты регламентируют не только размеры, но и допуски, шероховатость поверхности и методы контроля. Компания, специализирующаяся на авиационном крепеже, such as ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», формирует свои производственные стандарты (более 200 корпоративных стандартов) на базе этих требований, обеспечивая полную взаимозаменяемость продукции с оригинальными комплектующими.
Правила выбора вытяжных заклепок: алгоритм принятия решения
Процесс выбора оптимального крепежа должен быть системным. Ошибки на этапе проектирования или закупки могут привести к дорогостоящим переделкам или авариям. Ниже приведен пошаговый алгоритм выбора.
Шаг 1. Анализ соединяемых материалов
Определите, какие материалы будут соединяться. Если это разнородные металлы, проверьте их положение в ряду электрохимических потенциалов. Избегайте прямых контактов алюминия с медью или нержавеющей сталью без изоляции. Для мягких материалов выбирайте заклепки с увеличенным буртиком. Учитывайте коэффициент теплового расширения: если детали работают при разных температурах, материал заклепки должен иметь схожий коэффициент расширения, чтобы избежать ослабления соединения.
Шаг 2. Определение нагрузок
Какие силы будут действовать на соединение?
- Сдвиговые нагрузки: Силы, действующие перпендикулярно оси заклепки, стремясь сдвинуть листы относительно друг друга. Вытяжные заклепки хорошо сопротивляются сдвигу, но для высоких нагрузок требуются больший диаметр или структурные типы.
- Нагрузки на отрыв: Силы, действующие вдоль оси заклепки, стремясь выдернуть её. Здесь важную роль играет форма замыкающей головки и диаметр буртика.
- Вибрация: В условиях постоянной вибрации обычные заклепки могут ослабнуть. Необходимо использовать структурные заклепки с фиксацией стержня или резьбовые вставки (например, INSERT-5 и INSERT-2), которые обеспечивают более надежное удержание.
Шаг 3. Условия окружающей среды
Будет ли изделие эксплуатироваться на улице, в морской воде, при высоких температурах или в химически активной среде? Для улицы достаточно оцинкованной стали или алюминия. Для моря — нержавеющая сталь A4 или титан. Для высоких температур (выше 150°C) алюминиевые заклепки не подходят из-за потери прочности; следует использовать сталь или титан.
Шаг 4. Эстетические и геометрические требования
Требуется ли гладкая поверхность? Если да, выбирайте потайные заклепки и убедитесь, что есть возможность сделать зенковку. Есть ли ограничение по месту с обратной стороны? Проверьте диаметр формирующейся головки. Если доступ сзади ограничен вплотную, возможно, потребуются заклепки с низким профилем замыкающей головки.
Шаг 5. Инструмент и автоматизация
Выбор заклепки также диктуется доступным инструментом. Ручные заклепочники подходят для малых объемов и диаметров до 4.8 мм. Для диаметров 6.0 мм и выше, а также для серийного производства, необходимы пневматические или электрические инструменты. Некоторые типы заклепок (например, с резьбовым стержнем или специальные структурные) требуют уникальных головок инструмента. Убедитесь, что ваш парк оборудования совместим с выбранным типом крепежа.
Технология монтажа и контроль качества соединения
Даже идеально подобранная заклепка не обеспечит надежного соединения при нарушении технологии монтажа. Качество процесса зависит от трех факторов: подготовки отверстия, настройки инструмента и квалификации оператора.
Подготовка отверстия
Отверстие должно быть чистым, без заусенцев и стружки. Заусенцы могут помешать плотному прилеганию буртика заклепки к поверхности, что приведет к зазору и снижению прочности. Сверло должно быть острым и соответствовать требуемому классу точности. Для потайных заклепок зенковка должна быть выполнена под правильным углом и глубиной, чтобы головка заклепки ложилась ровно, не выступая и не утопая чрезмерно.
Настройка инструмента
Современные профессиональные заклепочники позволяют регулировать ход стержня или силу тяги. Неправильная настройка может привести к двум дефектам:
- Недорасклеп: Усилие недостаточно, замыкающая головка не сформирована полностью, соединение люфтит. Это часто случается, если диапазон захвата выбран неверно (пакет слишком толстый для данной длины).
- Перерасклеп: Чрезмерное усилие приводит к истончению стенок гильзы, разрыву материала вокруг отверстия или деформации лицевой поверхности. Также может произойти преждевременный отрыв стержня до полной деформации.
Визуальный и инструментальный контроль
После монтажа каждый шов должен быть проверен.
- Визуальный осмотр: Буртик должен плотно прилегать к поверхности без зазоров. Замыкающая головка с обратной стороны должна быть симметричной и полностью сформированной. Стержень должен быть оторван чисто, без остатков, мешающих эксплуатации.
- Проверка на прочность: В выборочном порядке проводятся испытания на срез и отрыв. Для авиационных и критических применений используется неразрушающий контроль (вихретоковый или ультразвуковой) для выявления внутренних трещин или неполного раскрытия гильзы.
На предприятиях с высоким уровнем интеграции НИОКР и производства, таких как ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», контроль качества является сквозным процессом. Наличие более 300 единиц испытательно-контрольного оборудования и аккредитованной лаборатории CNAS позволяет проводить сертификационные испытания специальных процессов, включая термообработку и покрытия. Это гарантирует, что каждая партия вытяжных заклепок, будь то стандартные изделия или специализированные крепежные элементы по стандартам ОСТ, соответствует строгим требованиям надежности и воспроизводимости.
Сравнение с альтернативными методами крепления
Почему стоит выбрать вытяжные заклепки вместо винтов, сварки или клеев?
| Параметр | Вытяжные заклепки | Винтовые соединения | Сварка | Клей |
|---|---|---|---|---|
| Доступ с одной стороны | Да | Нет (нужна гайка или резьба) | Зависит от доступа | Да |
| Скорость монтажа | Высокая | Средняя/Низкая | Низкая (подготовка + остывание) | Низкая (время полимеризации) |
| Вибростойкость | Высокая (особенно структурные) | Требует контргаек/фиксаторов | Высокая | Зависит от клея |
| Разборность | Неразъемное (нужно высверливать) | Разъемное | Неразъемное | Неразъемное |
| Термическое воздействие | Отсутствует | Отсутствует | Высокое (деформации) | Отсутствует |
| Стоимость оснащения | Низкая/Средняя | Низкая | Высокая | Средняя |
Как видно из сравнения, вытяжные заклепки предлагают уникальный баланс скорости, надежности и простоты использования, особенно в условиях одностороннего доступа. Они лишены недостатков сварки (термические напряжения) и винтовых соединений (риск самоотвинчивания при вибрациях, если не использованы дополнительные фиксирующие элементы).
Заключение
Вытяжные заклепки являются неотъемлемым элементом современного промышленного крепежа. Их правильное применение требует глубокого понимания не только геометрии и материалов, но и физики процесса деформации. Выбор между стандартными, потайными, герметичными или структурными моделями должен базироваться на тщательном анализе условий эксплуатации и нагрузок.
Для обеспечения максимальной надежности конечного продукта критически важно использовать крепеж, изготовленный с соблюдением строгих технологических регламентов. Предприятия, такие как ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», демонстрируют, как вертикальная интеграция процессов — от разработки сплавов и прецизионной механической обработки до финального контроля в аккредитованных лабораториях — позволяет производить крепежные изделия авиационного уровня качества. Использование такой продукции, соответствующей стандартам ОСТ и международным спецификациям, минимизирует риски отказов соединений и обеспечивает долговечность конструкций в самых экстремальных условиях.
При проектировании новых узлов всегда рекомендуется проводить натурные испытания выбранных типов заклепок на реальных материалах, чтобы подтвердить расчетные данные и оптимизировать технологию монтажа. Только комплексный подход к выбору, монтажу и контролю может гарантировать безопасность и эффективность крепежных соединений.