Алюминиевые вытяжные заклепки: характеристики, выбор и применение
2026-11-07
- Что такое вытяжная алюминиевая заклепка и где она применяется
- Ключевые характеристики и материалы изготовления
- Критерии выбора: диаметр, длина и толщина пакета
- Технология монтажа и контроль качества
- Проблема контактной коррозии и способы защиты
- Сравнение с другими типами крепежа
- Стандарты и нормативная база
- Роль высокотехнологичного производства в обеспечении качества
- Распространенные ошибки при работе с алюминиевыми заклепками
- Заключение
Что такое вытяжная алюминиевая заклепка и где она применяется
В современном машиностроении, авиастроении и строительной индустрии соединение деталей без использования сварки или резьбовых пар становится все более востребованным. Одним из ключевых элементов таких соединений является вытяжная заклепка. Среди всего разнообразия материалов, используемых для производства крепежа, алюминий занимает особое место благодаря уникальному сочетанию легкости, коррозионной стойкости и достаточной прочности для широкого спектра задач.
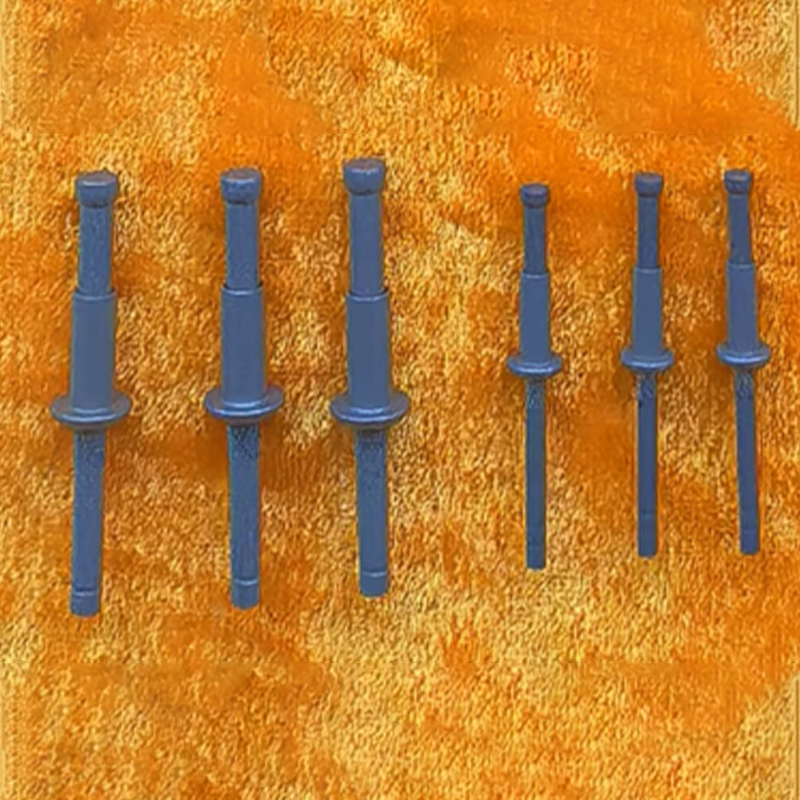
Заклепка алюм вытяжная представляет собой трубчатый элемент с буртиком (головкой) на одном конце и полым стержнем внутри. В процессе монтажа через отверстие в заклепку вставляется специальный инструмент (заклепочник), который захватывает внутренний стержень (гвоздь) и вытягивает его. Это действие приводит к деформации хвостовой части заклепки, формируя замыкающую головку с обратной стороны соединяемых листов. После достижения необходимого усилия стержень обламывается, оставляя герметичное и прочное соединение.
Алюминиевые вытяжные заклепки являются стандартом де-факто в отраслях, где критически важен вес конструкции. Их основное применение включает:
- Авиационную и космическую промышленность: обшивка фюзеляжей, крепление внутренних панелей, сборка легких конструкций, где каждый грамм имеет значение.
- Автомобилестроение и транспорт: кузовные работы, сборка прицепов, автобусов и железнодорожных вагонов.
- Строительство и фасадные системы: монтаж вентилируемых фасадов, крепление металлоконструкций, установка оконных и дверных профилей.
- Электроника и приборостроение: крепление корпусов, радиаторов и внутренних компонентов.
Главное преимущество алюминия перед сталью в данном контексте — низкая плотность (около 2,7 г/см³ против 7,85 г/см³ у стали). Это позволяет значительно снизить массу конечного изделия без потери функциональности соединения. Кроме того, алюминий обладает высокой тепло- и электропроводностью, что может быть как преимуществом, так и ограничением, требующим учета при проектировании узлов.
Ключевые характеристики и материалы изготовления
При выборе крепежа недостаточно ориентироваться только на материал тела заклепки. Для обеспечения надежности соединения необходимо учитывать комплекс характеристик, включая сплав алюминия, материал стержня и тип покрытия.
Марки алюминиевых сплавов
Не весь алюминий одинаков. Для производства качественных вытяжных заклепок используются специальные сплавы, которые обеспечивают баланс между пластичностью (необходимой для формирования замыкающей головки) и прочностью после деформации. Наиболее распространенные марки:
- Aluminium 5052 (АМг2): Сплав системы Al-Mg. Отличается высокой коррозионной стойкостью, особенно в морских условиях, и хорошей усталостной прочностью. Часто используется в судостроении и внешней авиационной обшивке.
- Aluminium 6061 (АД31/АД33): Сплав системы Al-Mg-Si. Поддается термическому упрочнению. Обладает высокой прочностью и хорошей обрабатываемостью. Применяется в конструкциях, подверженных значительным механическим нагрузкам.
- Aluminium 2017/2024 (Д1/Д16): Дюралюминиевые сплавы. Обладают очень высокой прочностью, но меньшей коррозионной стойкостью по сравнению с магниево-алюминиевыми сплавами. Требуют защитных покрытий или анодирования. Используются в высоконагруженных узлах авиационной техники.
Выбор сплава зависит от условий эксплуатации. Например, для фасадов зданий, подверженных воздействию атмосферных осадков, предпочтительны сплавы серии 5xxx, тогда как для внутренних силовых элементов самолета могут использоваться более прочные сплавы серии 2xxx или 7xxx.
Материал стержня (гвоздя)
Важным конструктивным элементом является материал вытяжного стержня. Он должен быть достаточно прочным, чтобы выдерживать усилие вытяжки, но при этом иметь контролируемую точку разлома.
- Алюминиевый стержень: Используется в стандартных заклепках. Обеспечивает однородность материала соединения, что важно для предотвращения электрохимической коррозии. Однако такие заклепки имеют ограничения по максимальному усилию установки и прочности на срез.
- Стальной стержень (оцинкованная или нержавеющая сталь): Позволяет передавать большее усилие при формировании замыкающей головки, что обеспечивает более плотное прилегание деталей и higher shear strength (прочность на срез). Комбинация «алюминиевое тело + стальной стержень» является одной из самых популярных в промышленности, так как сочетает легкость алюминия с надежностью установки, характерной для стального крепежа.
Типы головок и их влияние на аэродинамику и эстетику
Форма головки заклепки определяет не только внешний вид, но и функциональные свойства соединения:
- Полукруглая головка (Dome Head): Самый распространенный тип. Обеспечивает хорошую несущую способность под головкой. Подходит для большинства общих применений, где не требуется гладкая поверхность.
- Плоская головка (Flat Head): Имеет меньшую высоту выступа. Используется там, где важно минимизировать аэродинамическое сопротивление или когда есть ограничения по пространству.
- Потайная головка (Countersunk Head): Предназначена для установки в предварительно зенкованные отверстия. После монтажа поверхность остается гладкой, без выступающих частей. Критически важна в авиации для снижения лобового сопротивления и в декоративных конструкциях.
- Большая шайба (Large Flange): Головка с увеличенным диаметром. Позволяет распределять нагрузку на большую площадь, что полезно при работе с мягкими или хрупкими материалами (пластик, сэндвич-панели), предотвращая их продавливание.
Критерии выбора: диаметр, длина и толщина пакета
Правильный подбор геометрических параметров — залог надежности соединения. Ошибки в выборе длины или диаметра приводят либо к недостаточной фиксации, либо к разрушению материала вокруг отверстия.
Диаметр заклепки
Диаметр выбирается исходя из толщины соединяемых листов и требуемой прочности на срез. Стандартные диаметры: 3.0, 3.2, 4.0, 4.8, 5.0, 6.0, 6.4 мм.
Общее правило инженерной практики: диаметр заклепки должен быть не менее толщины самого толстого листа в соединяемом пакете, умноженной на коэффициент 1.5–2. Однако окончательный выбор определяется расчетом нагрузок. Для тонких листов (менее 1 мм) обычно используют заклепки диаметром 3–4 мм, для средних конструкций (2–5 мм) — 4.8–6.4 мм.
Определение рабочей длины и толщины пакета
Это самый частый источник ошибок при монтаже. Длина заклепки должна быть достаточной для формирования полноценной замыкающей головки, но не избыточной, чтобы избежать образования пустот внутри тела заклепки или чрезмерного выпирания материала.
Толщина пакета — это суммарная толщина всех соединяемых листов.
Формула расчета необходимой длины заклепки (L) приблизительно выглядит так:
L = S + (1.2 … 1.5) × d
Где:
- S — толщина соединяемого пакета (мм);
- d — диаметр заклепки (мм);
- Коэффициент 1.2–1.5 — запас материала на формирование замыкающей головки (зависит от типа заклепки и материала).
Например, для заклепки диаметром 4 мм и толщины пакета 6 мм, длина заклепки должна составлять примерно: 6 + (1.4 × 4) = 11.6 мм. Ближайший стандартный размер — 12 мм.
Если длина выбрана неправильно:
- Слишком короткая: Замыкающая головка не сформируется полностью, стержень вырвется до достижения нужного усилия. Соединение будет слабым.
- Слишком длинная: Внутри тела заклепки останется пустота, или хвостовая часть начнет выпирать в стороны неконтролируемо, не обеспечивая плотного прижатия листов. Также возможен изгиб стержня при установке.
Диаметр отверстия
Отверстие должно соответствовать диаметру заклепки с минимальным зазором. Обычно диаметр сверла подбирается на 0.1–0.2 мм больше номинального диаметра заклепки. Например, для заклепки 4.8 мм рекомендуется сверло 4.9 или 5.0 мм. Слишком большое отверстие приведет к тому, что заклепка будет «гулять» и не обеспечит герметичности, а также снизит прочность на срез.
Технология монтажа и контроль качества
Процесс установки вытяжных заклепок кажется простым, но требует соблюдения технологической дисциплины, особенно в ответственных отраслях, таких как авиация.
Подготовка поверхности и сверление
Перед установкой поверхности соединяемых деталей должны быть очищены от грязи, масла и оксидной пленки (если это требуется спецификацией). Сверление должно производиться строго перпендикулярно поверхности. Использование затупленных сверел недопустимо, так как это приводит к образованию заусенцев и нагреву материала, что ухудшает качество отверстия.
Для потайных заклепок необходимо выполнять зенкование отверстия под углом, соответствующим углу головки заклепки (обычно 90° или 100°). Качество зенковки проверяется визуальным контролем: головка должна лежать заподлицо с поверхностью или слегка утопать, без перекосов.
Инструмент для установки
Для монтажа используются ручные, пневматические или электрические заклепочники. Выбор инструмента зависит от объема работ и диаметра заклепок.
- Ручные заклепочники: Подходят для мелких работ, ремонта и заклепок малого диаметра (до 4–4.8 мм). Требуют значительного физического усилия.
- Пневматические заклепочники: Стандарт для производственных линий. Обеспечивают стабильное усилие вытяжки и высокую скорость работы. Важно правильно настроить давление воздуха (обычно 5–7 бар) и ход тяги.
- Аккумуляторные электроинструменты: Мобильная альтернатива пневматике, удобная для монтажных работ на объектах.
Ключевой параметр инструмента — ход тяги и сила вытяжки. Для алюминиевых заклепок со стальным стержнем требуется большее усилие, чем для полностью алюминиевых. Несоответствие инструмента типу заклепки приведет к браку.
Контроль качества соединения
После установки каждое соединение должно проходить визуальный и, при необходимости, инструментальный контроль. Признаки качественного соединения:
- Замыкающая головка сформирована симметрично, без трещин и разрывов.
- Головка плотно прилегает к поверхности детали (для полукруглых) или лежит заподлицо (для потайных).
- Отсутствует зазор между соединяемыми листами.
- Стержень удален полностью, остаток стержня внутри заклепки не выступает над торцом.
- Нет следов повреждения покрытия или основного материала вокруг головки заклепки.
В авиационной отрасли также применяются методы неразрушающего контроля (например, ультразвуковой или вихретоковый) для выявления внутренних дефектов, таких как неполное заполнение отверстия или микротрещины.
Проблема контактной коррозии и способы защиты
Одной из главных проблем при использовании алюминиевых заклепок является риск возникновения электрохимической (галванической) коррозии. Алюминий является активным металлом (анодом) по отношению ко многим другим конструкционным материалам, таким как сталь, медь или композиты на основе углеродного волокна.
Когда два разнородных металла находятся в контакте в присутствии электролита (влаги, солевого тумана), возникает гальваническая пара. Алюминий начинает разрушаться, окисляться и терять прочность. Это особенно актуально для морской и авиационной техники.
Методы предотвращения коррозии
Для минимизации этого риска инженеры применяют следующие решения:
- Использование совместимых материалов: Соединение алюминия с алюминием или титаном наиболее безопасно. Избегать прямого контакта алюминия с медью или нелегированной сталью.
- Герметизация соединения: Применение герметиков на основе полисульфида или других влагостойких составов перед установкой заклепки. Герметик исключает попадание влаги в зону контакта, разрывая электрическую цепь.
- Защитные покрытия: Анодирование алюминиевых деталей, нанесение грунтовок и красок. Сама заклепка также может иметь защитное покрытие (например, хроматирование или полимерное покрытие).
- Изолирующие прокладки: Установка пластиковых или композитных шайб под головку заклепки и между соединяемыми листами для физического разделения металлов.
В продукции высокого класса, такой как крепеж от ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», вопросы коррозионной стойкости решаются на этапе проектирования и выбора материалов покрытий, соответствуя строгим отраслевым стандартам.
Сравнение с другими типами крепежа
Почему именно вытяжная алюминиевая заклепка, а не винт, болт или сварка?
| Параметр | Вытяжная заклепка (Al) | Резьбовое соединение (Винт/Гайка) | Сварка |
|---|---|---|---|
| Вес | Низкий | Высокий (дополнительный вес гайки/шайбы) | Низкий (нет добавочного материала) |
| Скорость монтажа | Высокая (одно движение) | Низкая (требуется завинчивание) | Зависит от квалификации оператора |
| Разборность | Неразъемное (удаление требует сверления) | Разъемное | Неразъемное |
| Требования к доступу | Доступ только с одной стороны | Доступ с двух сторон (обычно) | Доступ с одной стороны |
| Влияние на материал | Холодная деформация (нет нагрева) | Механическое напряжение | Термическая деформация, изменение структуры металла |
| Герметичность | Высокая (при правильном монтаже) | Низкая (требуется дополнительный уплотнитель) | Высокая |
Как видно из сравнения, вытяжные заклепки идеальны для случаев, когда необходим быстрый, легкий и герметичный монтаж с доступом только с одной стороны, а разборка соединения не планируется в ходе эксплуатации.
Стандарты и нормативная база
В российской и международной практике производство и применение заклепок регламентируется рядом стандартов. Понимание этих стандартов необходимо для правильного заказа и сертификации продукции.
В России исторически используются стандарты ОСТ (Отраслевые Стандарты Технологические), особенно в авиационной промышленности. Например:
- ОСТ 1 34098-80 и ОСТ 1 11206-73 регламентируют требования к потайным заклепкам, их размерам, допускам и материалам.
- Также применяются ГОСТы, такие как ГОСТ 18973-73 (Заклепки пустотелые) и другие, описывающие общие технические условия.
Международные стандарты включают:
- DIN 7337 / DIN 7338: Немецкие стандарты на вытяжные заклепки с плоской и полукруглой головкой.
- ISO 15983 / ISO 15984: Международные стандарты для заклепок из алюминия и нержавеющей стали.
- AN (Air Force-Navy) и NAS (National Aerospace Standards): Американские аэрокосмические стандарты, широко признанные в мире.
При заказе продукции важно указывать, какому стандарту должно соответствовать изделие, так как геометрические размеры и допуски могут различаться. Например, угол потайной головки в российских ОСТ может отличаться от американских AN.
Роль высокотехнологичного производства в обеспечении качества
Качество вытяжной заклепки определяется не только чертежом, но и точностью его исполнения. Микроскопические отклонения в диаметре, твердости материала или качестве поверхности могут привести к катастрофическим последствиям в ответственных конструкциях. Именно поэтому рынок постепенно уходит от гаражного производства крепежа к специализированным высокотехнологичным предприятиям.
Примером такого подхода является деятельность компании ООО «Гуйчжоу Цзинли Аэрокосмические Технологии». Основанная в 2010 году в провинции Гуйчжоу (Китай), компания демонстрирует, как вертикальная интеграция и строгий контроль качества влияют на конечный продукт. Располагая промышленным парком площадью более 30 000 кв. м, предприятие объединяет научно-исследовательские лаборатории, интеллектуальные производственные участки и центры испытаний.
Для производства крепежа, способного конкурировать с ведущими мировыми брендами и соответствовать российским стандартам ОСТ, необходима серьезная производственная база. В арсенале компании более 300 единиц оборудования, включая центры прецизионной механической обработки, термообработки и поверхностной обработки. Годовая мощность в 80 млн единиц продукции достигается не за счет экстенсивного роста, а благодаря автоматизации и внедрению цифровых технологий.
Особое внимание уделяется контролю. Наличие национальной лаборатории, аккредитованной по стандарту CNAS, и сертификация по авиационному стандарту AS позволяют гарантировать, что каждая партия заклепок, будь то стандартные алюминиевые изделия или специализированные титановые болты RIVET-3, проходит строгую проверку. Все ключевые процессы, включая термообработку и нанесение покрытий, сертифицированы как специальные процессы авиационной отрасли. Это означает, что параметры процесса жестко фиксированы и постоянно мониторятся, исключая человеческий фактор и вариативность свойств материала.
Такой подход позволяет поставлять продукцию более чем 60 научно-исследовательским институтам и производителям, обеспечивая надежность соединений в экстремальных условиях эксплуатации. Для потребителя это означает, что выбирая продукцию подобного уровня, он получает не просто металлический стержень, а инженерно рассчитанный элемент безопасности.
Распространенные ошибки при работе с алюминиевыми заклепками
Даже при использовании качественного крепежа можно допустить ошибки на этапе монтажа. Вот список наиболее частых проблем и способы их избежания:
- Сверление отверстия большего диаметра: Приводит к тому, что заклепка не заполняет отверстие полностью, снижается прочность на срез и нарушается герметичность. Решение: Использовать калиброванные сверла и регулярно проверять их износ.
- Неправильный выбор длины: Слишком длинная заклепка образует «гриб» с внутренней полостью, слишком короткая не формирует головку. Решение: Всегда проводить тестовую установку на образцах материала перед серийной работой.
- Использование изношенного инструмента: Разбитые губки заклепочника или неправильный размер насадки (носа) приводят к повреждению головки заклепки или соскальзыванию инструмента. Решение: Регулярное обслуживание инструмента и использование сменных насадок, соответствующих диаметру заклепки.
- Игнорирование зазоров между листами: Если листы не плотно прижаты друг к другу перед началом вытяжки, заклепка попытается стянуть их, что может привести к деформации материала вокруг отверстия или изгибу самой заклепки. Решение: Использовать струбцины или временный крепеж для фиксации пакета перед клепкой.
- Коррозия из-за несовместимости материалов: Установка алюминиевой заклепки в медную или стальную деталь без изоляции. Решение: Применять герметики или изолирующие шайбы.
Заключение
Алюминиевые вытяжные заклепки остаются незаменимым элементом в современном конструировании легких и прочных структур. Их популярность обусловлена оптимальным соотношением веса, стоимости и технологичности монтажа. Однако простота использования не отменяет необходимости глубокого понимания физики процесса, требований к материалам и стандартам качества.
Успешное применение заклепки алюм вытяжной зависит от трех факторов: правильного инженерного расчета (выбор диаметра, длины, материала), соблюдения технологии подготовки отверстий и монтажа, а также использования сертифицированной продукции от надежных производителей. В условиях, когда требования к безопасности и долговечности конструкций растут, предпочтение следует отдавать поставщикам, способным подтвердить качество своей продукции лабораторными испытаниями и соответствием международным и отраслевым стандартам, таким как ОСТ, DIN и ISO. Только такой комплексный подход гарантирует, что соединение прослужит весь расчетный срок службы изделия, будь то самолет, автомобиль или высотное здание.