Стальные вытяжные заклепки: выбор, характеристики и применение
2026-11-10
- Конструкция и принцип действия стальных вытяжных заклепок
- Классификация и типы головок
- Материалы и коррозионная стойкость
- Ключевые технические характеристики и стандарты
- Критерии выбора стальных вытяжных заклепок
- Технология монтажа и контроль качества
- Производственные компетенции и обеспечение качества
- Сравнение с альтернативными видами крепежа
- Распространенные ошибки при применении
- Заключение
Конструкция и принцип действия стальных вытяжных заклепок
Вытяжные (или отрывные) заклепки представляют собой один из наиболее востребованных типов неразъемных соединений в современном машиностроении, строительстве и авиакосмической отрасли. Их ключевое преимущество заключается в возможности монтажа с доступом только с одной стороны соединяемых деталей, что делает их незаменимыми при сборке закрытых профилей, трубчатых конструкций или элементов, где установка традиционных молотковых заклепок физически невозможна.
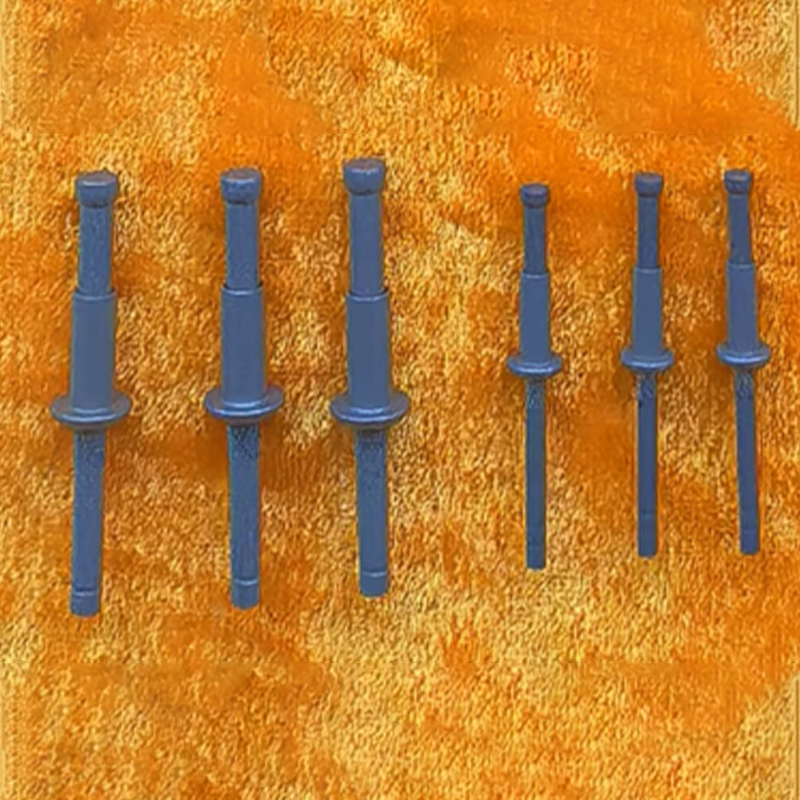
Стальные вытяжные заклепки состоят из двух основных компонентов: полой гильзы (корпуса) с формованной головкой и центрального стержня (дорна). Гильза изготавливается из стали, что обеспечивает соединению высокую прочность на срез и растяжение, а также устойчивость к агрессивным внешним воздействиям. Стержень, как правило, имеет утолщенную головку на конце, которая служит для формирования замыкающей головки (бурта) на обратной стороне материала при установке.
Процесс установки осуществляется с помощью специального ручного, пневматического или электрического заклепочника. Инструмент захватывает хвостовик стержня и тянет его внутрь гильзы. Под действием осевого усилия хвостовик деформирует свободный конец гильзы, плотно прижимая её к материалу и создавая надежное соединение. При достижении определенного уровня нагрузки стержень отрывается по специальной насечке (канавке), оставляя часть внутри гильзы для сохранения целостности соединения, а остальная часть удаляется.
Использование стали в качестве основного материала корпуса обуславливает высокие механические характеристики таких крепежных изделий. В отличие от алюминиевых аналогов, заклепки стальные вытяжные способны выдерживать значительные вибрационные и динамические нагрузки, что критически важно для транспортных средств, промышленного оборудования и несущих строительных конструкций.
Классификация и типы головок
Выбор конкретного типа вытяжной заклепки зависит не только от требуемой прочности, но и от эстетических требований, условий эксплуатации и характеристик соединяемых материалов. Стальные вытяжные заклепки классифицируются преимущественно по форме головки и типу формируемого бурта.
Заклепки с полукруглой головкой (Standard Dome Head)
Это наиболее распространенный и универсальный тип. Полукруглая головка обеспечивает максимальную площадь опоры на лицевой поверхности материала, что позволяет эффективно распределять нагрузку и предотвращать продавливание тонких листов. Такие заклепки применяются в случаях, когда внешний вид соединения не является приоритетным или когда выступающая головка не мешает функционированию узла. Они обладают высокой стойкостью к выдергиванию и рекомендуются для соединений, подверженных переменным нагрузкам.
Заклепки с потайной головкой (Countersunk Head)
Для получения гладкой, ровной поверхности без выступающих элементов используются заклепки с потайной головкой. Они устанавливаются в предварительно подготовленные отверстия с зенковкой (фаской под углом 90° или 120°). После установки головка заклепки находится на одном уровне с поверхностью детали или слегка утоплена. Этот тип широко применяется в аэрокосмической отрасли (для снижения аэродинамического сопротивления), в производстве кузовов автомобилей, лифтовом оборудовании и декоративных панелях, где важна эстетика и отсутствие выступов, за которые можно зацепиться.
Заклепки с большой полукруглой головкой (Large Flange Head)
Модификация стандартной полукруглой головки с увеличенным диаметром опорной поверхности. Такие заклепки используются для крепления мягких, хрупких или тонколистовых материалов (пластик, композиты, тонкая сталь), где необходимо минимизировать давление на единицу площади, чтобы избежать деформации или разрушения материала вокруг отверстия. Увеличенный фланец также компенсирует возможные неточности сверления отверстий.
Герметичные заклепки (Sealed / Closed End)
В отличие от стандартных открытых заклепок, герметичные варианты имеют закрытый конец гильзы. Это исключает попадание влаги, пыли, газов или химических веществ внутрь соединения через полость заклепки. Такие изделия критически важны для резервуаров, трубопроводов, судовых конструкций и оборудования, работающего в агрессивных средах. Стальное исполнение герметичных заклепок обеспечивает дополнительную коррозионную стойкость и прочность самого тела заклепки.
Материалы и коррозионная стойкость
Термин «стальные заклепки» является обобщающим. На практике под ним подразумеваются изделия из различных марок сталей, выбор которых определяет конечные свойства крепежа. Понимание различий между ними необходимо для правильного подбора компонента под конкретные условия эксплуатации.
Углеродистая сталь с покрытием
Наиболее экономичный вариант. Заклепки из низкоуглеродистой стали часто подвергаются гальваническому цинкованию или нанесению других защитных покрытий для повышения коррозионной стойкости. Они обладают высокой прочностью на срез и подходят для общего машиностроения, строительства металлических каркасов, производства ограждений и вентиляции. Однако в условиях повышенной влажности или химической агрессии покрытие может со временем разрушаться, поэтому для ответственных узлов на открытом воздухе требуются дополнительные меры защиты или периодический контроль.
Нержавеющая сталь (A2/AISI 304 и A4/AISI 316)
Для сред с высоким риском коррозии применяются заклепки из нержавеющей стали. Марка A2 (AISI 304) является стандартом для большинства промышленных применений, обеспечивая хорошую стойкость к атмосферным воздействиям и многим химическим реагентам. Марка A4 (AISI 316), содержащая молибден, обладает повышенной устойчивостью к хлоридам и кислотам, что делает её идеальной для морской техники, химической промышленности и пищевого оборудования.
Важным аспектом при использовании нержавеющих заклепок является совместимость материалов. Не рекомендуется соединять нержавеющую сталь с алюминием или обычной углеродистой сталью без изолирующих прокладок, так как возникает риск электрохимической коррозии (гальванической пары), которая приведет к быстрому разрушению менее благородного металла.
Ключевые технические характеристики и стандарты
При проектировании соединений и выборе крепежа инженеры опираются на ряд строго регламентированных параметров. Для российских предприятий и рынков СНГ особое значение имеют отраслевые стандарты (ОСТ), особенно в авиационной и космической сферах, где требования к надежности предельно высоки.
Диаметр и длина
Диаметр заклепки (d) определяет диаметр отверстия, которое необходимо просверлить в материале. Стандартные диаметры стальных вытяжных заклепок варьируются от 2,4 мм до 6,4 мм и более. Длина заклепки (L) подбирается исходя из толщины соединяемого пакета материалов. Существует правило: длина заклепки должна быть равна сумме толщин соединяемых листов плюс запас на формирование замыкающей головки (обычно 1,5–2 диаметра заклепки, но точное значение зависит от производителя и типа заклепки). Неправильный подбор длины приводит либо к неполному формированию бурта (слишком короткая заклепка), либо к выпиранию излишков материала и снижению прочности (слишком длинная).
Прочностные характеристики
- Нагрузка на срез (Shear Load): Максимальное усилие, которое может выдержать заклепка при поперечном смещении соединяемых деталей. Стальные заклепки демонстрируют превосходные показатели в этом параметре.
- Нагрузка на разрыв (Tensile Load): Усилие, направленное на выдергивание заклепки из отверстия. Зависит от качества формирования бурта и прочности материала гильзы.
- Усилие установки: Требуемое усилие инструмента для корректной деформации заклепки. Превышение этого усилия может привести к преждевременному отрыву стержня или повреждению инструмента.
Отраслевые стандарты и спецификации
В высокотехнологичных отраслях, таких как авиастроение, использование гражданского крепежа недопустимо. Здесь применяются изделия, соответствующие строгим отраслевым стандартам ОСТ (Отраслевой Стандарт Авиастроения). Например, стандарты ОСТ 1 34098-80 и ОСТ 1 11206-73 регламентируют требования к потайным заклепкам, используемым в обшивке летательных аппаратов. Соответствие этим стандартам гарантирует не только геометрическую точность, но и стабильность механических свойств партии, наличие сертификатов материалов и прослеживаемость производства.
Критерии выбора стальных вытяжных заклепок
Процесс выбора оптимального крепежного решения требует комплексного анализа нескольких факторов. Ошибки на этапе проектирования могут привести к снижению ресурса конструкции или авариям.
- Анализ нагрузок: Определите характер нагрузок (статические, динамические, вибрационные) и их направление (срез, растяжение, комбинированные). Для высоких вибрационных нагрузок предпочтительны заклепки с увеличенной площадью контакта или специальные вибростойкие исполнения.
- Свойства соединяемых материалов: Учитывайте твердость, толщину и склонность к коррозии материалов. При соединении разнородных металлов необходимо предусмотреть диэлектрические прокладки или использовать заклепки из материала, близкого по электрохимическому потенциалу к основному металлу.
- Условия эксплуатации: Температура, влажность, наличие химических агентов, УФ-излучение. Для экстремальных условий (высокие температуры, криогеника, агрессивные среды) требуется выбор специальных марок нержавеющей стали или покрытий.
- Требования к внешнему виду: Необходима ли гладкая поверхность? Если да, выбирайте потайные заклепки и учитывайте затраты на зенковку отверстий.
- Доступность инструмента: Убедитесь, что выбранный тип заклепки совместим с имеющимся установочным оборудованием (ручным, пневматическим или аккумуляторным).
Технология монтажа и контроль качества
Даже самая качественная заклепка не обеспечит надежного соединения при нарушении технологии монтажа. Процесс установки должен контролироваться на всех этапах.
Подготовка отверстий
Отверстия должны быть просверлены строго перпендикулярно поверхности. Диаметр отверстия должен соответствовать рекомендациям производителя заклепки: слишком тесное отверстие затруднит ввод гильзы и может вызвать коробление материала, слишком свободное — не обеспечит необходимой плотности соединения и снизит прочность на срез. Края отверстий не должны иметь заусенцев, которые могут препятствовать плотному прилеганию головки заклепки.
Процесс установки
Инструмент должен быть откалиброван и находиться в исправном состоянии. Наконечник заклепочника должен плотно прилегать к головке заклепки. Установка должна производиться плавно, без рывков. Важно следить за тем, чтобы стержень оторвался ровно по насечке. Если стержень не отрывается или отрывается с чрезмерным усилием, это может свидетельствовать о несоответствии длины заклепки толщине пакета или неисправности инструмента.
Визуальный и инструментальный контроль
После установки проводится визуальный осмотр:
- Головка заклепки должна плотно прилегать к поверхности без зазоров.
- Замыкающая головка (бурт) на обратной стороне должна быть симметричной и полностью сформированной.
- Отсутствие трещин в материале вокруг заклепки.
- Хвостовик стержня должен быть удален cleanly; остатки не должны выступать над поверхностью головки (для открытых типов).
В ответственных конструкциях, таких как авиационные узлы, применяется также инструментальный контроль (ультразвуковой, рентгеновский или выборочные механические испытания на срез) для подтверждения качества каждой партии соединений.
Производственные компетенции и обеспечение качества
Рынок крепежных изделий насыщен предложениями, однако для критически важных применений решающее значение имеет надежность поставщика и прозрачность производственных процессов. Качество стальных вытяжных заклепок напрямую зависит от чистоты сырья, точности холодной высадки, контроля термообработки и покрытия.
Примером предприятия, интегрирующего передовые технологии производства с жесткими требованиями отраслевых стандартов, является ООО «Гуйчжоу Цзинли Аэрокосмические Технологии». Компания, основанная в 2010 году в провинции Гуйчжоу (Китай), специализируется на разработке и производстве высоконадежного крепежа авиационно-космического назначения. Такой подход к производству гарантирует, что даже стандартные промышленные изделия изготавливаются с уровнем контроля, принятым в аэрокосмической отрасли.
Производственная база компании площадью более 30 000 кв. м объединяет научно-исследовательские лаборатории, интеллектуальные производственные участки и центры испытаний. Наличие более 300 единиц оборудования позволяет осуществлять полный вертикально интегрированный цикл: от проектирования до серийного выпуска. Годовая производственная мощность достигает 80 млн единиц, что обеспечивает стабильность поставок даже для крупных проектов.
Особое внимание уделяется контролю качества. Все ключевые технологические процессы, включая термообработку и поверхностную обработку, сертифицированы как специальные процессы авиационной отрасли. Компания обладает национальной лабораторией, аккредитованной по стандарту CNAS, и системой менеджмента качества, сертифицированной по авиационному стандарту AS. Это означает, что каждая партия стальных вытяжных заклепок проходит строгий многоэтапный контроль, исключающий попадание дефектной продукции к потребителю.
В портфеле компании присутствуют изделия, соответствующие российским стандартам ОСТ, включая вытяжные заклепки из нержавеющей стали (серии RIVET-1 и RIVET-2). Это подчеркивает способность производителя адаптировать продукцию под специфические требования российского рынка и авиационной промышленности, где надежность крепежа является вопросом безопасности.
Сравнение с альтернативными видами крепежа
Для полноты картины целесообразно сравнить стальные вытяжные заклепки с другими популярными методами соединения, чтобы определить границы их применимости.
| Параметр | Стальные вытяжные заклепки | Алюминиевые вытяжные заклепки | Резьбовые соединения (винты/болты) | Сварка |
|---|---|---|---|---|
| Прочность на срез | Высокая | Средняя/Низкая | Высокая (зависит от класса) | Очень высокая |
| Доступ с одной стороны | Да | Да | Нет (требуется доступ к гайке или резьбе) | Зависит от конфигурации |
| Разборность | Неразъемное (требуется высверливание) | Неразъемное | Разъемное | Неразъемное |
| Скорость монтажа | Высокая | Высокая | Средняя/Низкая | Низкая (требует подготовки и охлаждения) |
| Влияние на материал | Минимальное термическое воздействие | Минимальное | Механическое напряжение | Термическая деформация, изменение структуры |
| Стоимость | Средняя | Низкая | Высокая (детали + работа) | Средняя/Высокая (оборудование + квалификация) |
Из таблицы видно, что стальные вытяжные заклепки занимают уникальную нишу, сочетая высокую прочность, свойственную болтовым соединениям, с удобством монтажа, характерным для клепки. Они превосходят алюминиевые аналоги в нагруженных узлах, а сварку — в случаях, когда термическое воздействие недопустимо или требуется соединение разнородных материалов.
Распространенные ошибки при применении
Практика показывает, что большинство проблем с крепежом возникает не из-за дефектов изделий, а из-за нарушений в проектировании или монтаже.
- Игнорирование толщины пакета: Использование заклепки неподходящей длины — самая частая ошибка. Слишком короткая заклепка не сформирует полноценный бурт, слишком длинная будет болтаться в отверстии до начала деформации, что ослабит соединение.
- Неправильный диаметр отверстия: Сверление отверстия большего диаметра, чем номинальный диаметр заклепки, снижает прочность на срез и может привести к проворачиванию заклепки под нагрузкой.
- Экономия на инструменте: Использование изношенных или некалиброванных заклепочников приводит к неравномерной деформации и скрытым дефектам.
- Коррозионная несовместимость: Установка стальных заклепок в алюминиевые конструкции без изоляции приводит к ускоренной коррозии алюминия, что может остаться незамеченным до момента разрушения соединения.
Заключение
Стальные вытяжные заклепки являются эффективным, надежным и технологичным решением для широкого спектра задач соединения материалов. Их способность выдерживать высокие нагрузки, работать в сложных условиях и монтироваться с односторонним доступом делает их незаменимыми в современном производстве. Однако достижение заявленных характеристик возможно только при условии грамотного выбора типа заклепки, соблюдения технологий подготовки поверхностей и монтажа, а также использования продукции от проверенных производителей, гарантирующих соответствие стандартам качества.
Для ответственных применений, особенно в условиях, приближенных к авиационным стандартам, критически важно обращать внимание на наличие сертификации производственных процессов и лабораторного контроля. Интеграция таких принципов в производственную цепочку, как это реализовано в практике высокотехнологичных предприятий, обеспечивает долгосрочную надежность и безопасность эксплуатируемых конструкций.