Полупустотелые заклепки: купить оптом у производителя
2026-10-12
- Что такое полупустотелые заклепки и где они применяются
- Конструктивные особенности и материалы изготовления
- Технология монтажа и требования к оборудованию
- Критерии выбора полупустотелых заклепок для промышленных задач
- Производственные возможности и контроль качества: опыт ООО «Гуйчжоу Цзинли Аэрокосмические Технологии»
- Логистика и условия оптовых поставок крепежных изделий
- Часто задаваемые вопросы (FAQ) по закупке полупустотелых заклепок
- Заключение и рекомендации по взаимодействию с производителем
Что такое полупустотелые заклепки и где они применяются
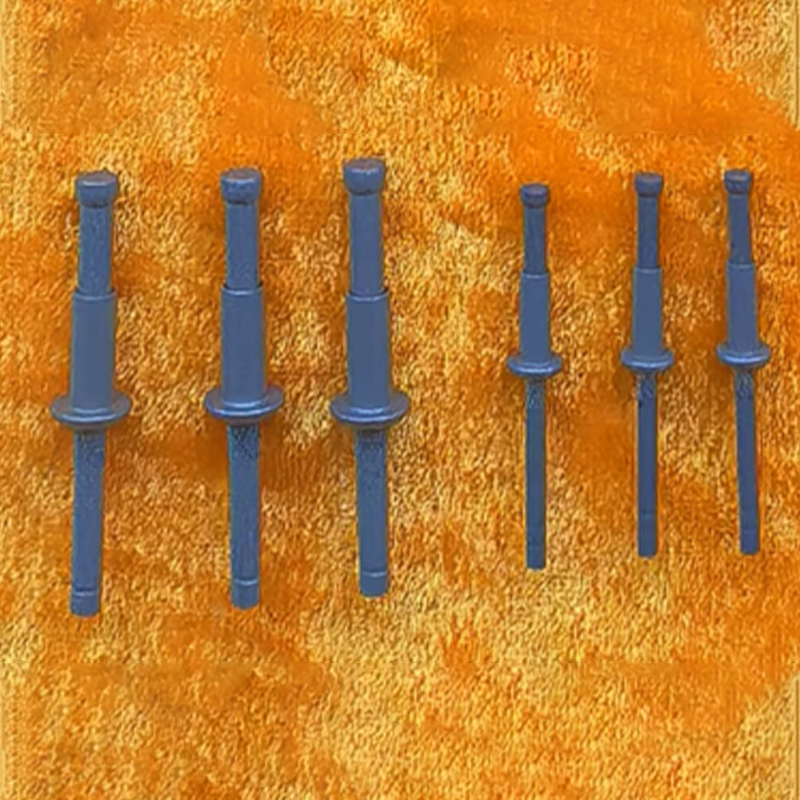
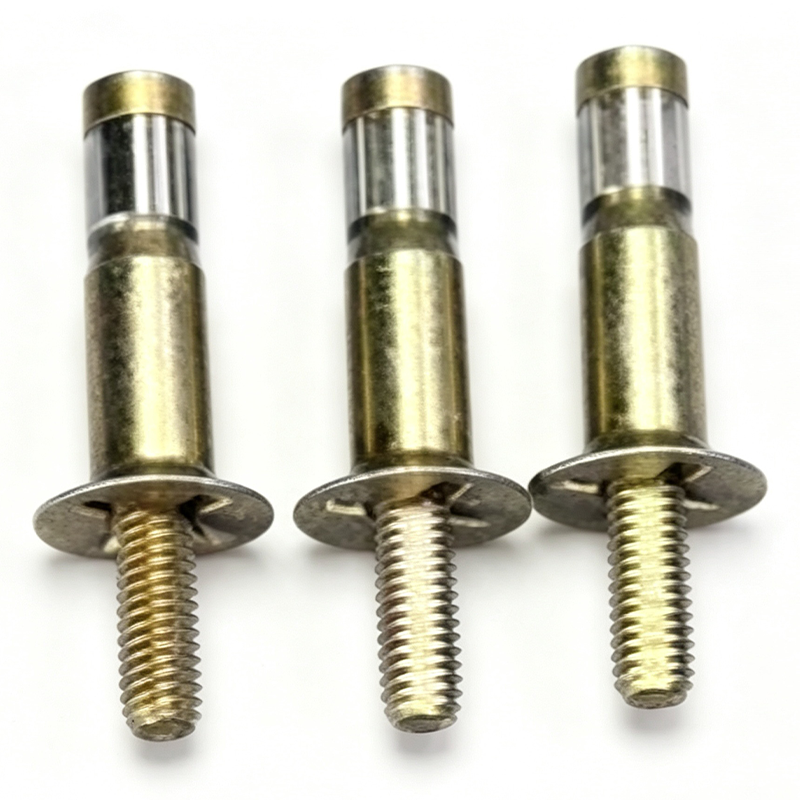
Полупустотелые заклепки представляют собой класс крепежных изделий, характеризующихся наличием глухого отверстия в стержне, которое не проходит сквозь всю длину изделия. Эта конструктивная особенность отличает их от сплошных заклепок и определяет специфику их монтажа и эксплуатационных свойств. В промышленной практике такие элементы часто называют «заклепками с неполным отверстием» или относят к категории трубчатых крепежных решений, хотя термин «полупустотелые» более точно описывает их геометрию: массивная головка и укороченная полая ножка.
Основное функциональное назначение полупустотелых заклепок — создание неразъемных соединений деталей, подверженных умеренным статическим нагрузкам, а также работа в условиях, где требуется герметичность соединения или снижение массы конструкции по сравнению со сплошными аналогами. Наличие полости в стержне позволяет металлу при клепке деформироваться более предсказуемо, заполняя пространство внутри отверстия соединяемых листов. Это обеспечивает плотное прилегание и высокую виброустойчивость соединения.
В отличие от вытяжных (слепых) заклепок, которые монтируются с одной стороны доступа, полупустотелые варианты традиционно требуют двустороннего доступа для формирования замыкающей головки, однако их конструкция оптимизирована для снижения усилия прессования и минимизации риска растрескивания материала вокруг отверстия. Это делает их востребованными в авиастроении, приборостроении, производстве электронной техники и легкой промышленности, где важна точность размеров и эстетика внешнего вида соединения.
Ключевым преимуществом данного типа крепежа является соотношение прочности и веса. Удаление части металла из центральной оси стержня снижает массу изделия без критической потери несущей способности на срез, что особенно актуально для аэрокосмической отрасли и автомобилестроения. Кроме того, полость может использоваться для дополнительных технологических целей, например, для прокладки проводки или подачи смазки в специфических узлах, хотя в стандартном применении она служит преимущественно для облегчения процесса пластической деформации при клепке.
Конструктивные особенности и материалы изготовления
Геометрия полупустотелой заклепки включает несколько критически важных элементов, каждый из которых влияет на итоговые характеристики соединения. Головка заклепки может иметь различную форму: потайную (коническую), полукруглую, цилиндрическую или плоскую. Выбор формы головки определяется требованиями к поверхности изделия: потайные головки позволяют получить гладкую поверхность без выступов, что важно для аэродинамических обшивок или декоративных панелей, тогда как полукруглые головки обеспечивают большую площадь опоры и лучше распределяют нагрузку.
Стержень заклепки имеет цилиндрическую форму с внутренним каналом. Глубина этого канала строго регламентирована стандартами или техническими условиями производителя. Слишком глубокое отверстие может привести к разрушению стенок стержня при клепке, а слишком мелкое — не обеспечит необходимого снижения усилия деформации. Диаметр отверстия также играет роль: он должен соответствовать диаметру оправки или пуансона, используемого при монтаже.
Материалы, используемые для производства полупустотелых заклепок, выбираются исходя из условий эксплуатации будущего узла. Наиболее распространенными являются:
- Алюминиевые сплавы. Обладают малым весом и высокой коррозионной стойкостью. Широко применяются в авиации и производстве бытовой техники. Часто используются сплавы серии АД1, АД31 или их международные аналоги.
- Нержавеющая сталь. Обеспечивает высокую прочность и исключительную стойкость к агрессивным средам. Применяется в химической промышленности, судостроении и пищевом оборудовании. Для таких заклепок характерна высокая вязкость, требующая значительных усилий при клепке.
- Медь и латунь. Используются там, где важна электропроводность, теплопроводность или специфические антифрикционные свойства. Медные заклепки легко деформируются, что позволяет монтировать их без специального оборудования в некоторых случаях, но их прочностные характеристики ниже, чем у стальных аналогов.
- Титановые сплавы. Применяются в наиболее ответственных узлах аэрокосмической техники, где требуется максимальное отношение прочности к весу и термостойкость.
Важно отметить, что выбор материала должен учитывать не только прочность самой заклепки, но и ее совместимость с материалами соединяемых деталей во избежание электрохимической коррозии. Например, использование алюминиевых заклепок для соединения стальных листов недопустимо без изолирующих прокладок, так как это приведет к быстрому разрушению крепежа.
Технология монтажа и требования к оборудованию
Процесс установки полупустотелых заклепок отличается от монтажа сплошных аналогов меньшими требуемыми усилиями и более контролируемой формой образующейся замыкающей головки. Поскольку материал стержня имеет меньшее сечение из-за наличия отверстия, он легче течет под давлением, заполняя зазоры между деталями. Однако это требует точного контроля процесса, чтобы предотвратить выпучивание стенок стержня или его разрушение.
Монтаж осуществляется с помощью специализированного клепального оборудования. В зависимости от объема производства и требований к качеству могут использоваться:
- Ручные клепальные молотки и оправки. Применимы для единичного ремонта или мелких серий, где не критична скорость и абсолютная повторяемость результата. Требуют высокой квалификации оператора.
- Пневматические клепальные молотки. Обеспечивают высокую скорость работы и достаточную силу удара. Широко используются в сборочных цехах авиастроительных и машиностроительных предприятий.
- Гидравлические и пневмогидравлические прессы. Позволяют создавать соединения с максимальной стабильностью качества. Давление прикладывается плавно, что минимизирует внутренние напряжения в материале заклепки и соединяемых деталях. Это предпочтительный метод для ответственных конструкций.
- Автоматизированные клепальные станции. Интегрируются в конвейерные линии и обеспечивают полную автоматизацию процесса: подачу заклепки, позиционирование, клепку и контроль качества соединения.
Ключевым параметром при монтаже является правильная длина стержня заклепки. Она должна быть рассчитана таким образом, чтобы после установки объем материала в замыкающей головке был достаточен для формирования надежного соединения, но не избыточен, что могло бы привести к образованию трещин. Обычно длина выступающей части стержня перед клепкой составляет 1,2–1,5 диаметра заклепки, но для полупустотелых изделий этот коэффициент может корректироваться в зависимости от глубины внутреннего отверстия.
Качество отверстия в соединяемых деталях также имеет решающее значение. Оно должно быть выполнено с точностью, соответствующей классу посадки заклепки. Наличие заусенцев, овальности или несоосности отверстий приводит к неравномерному распределению нагрузки и снижению прочности соединения. В высокоточных отраслях, таких как аэрокосмическая, отверстия часто подвергаются дополнительной обработке (зенкованию, развертке) для обеспечения идеальной геометрии.
Критерии выбора полупустотелых заклепок для промышленных задач
При закупке полупустотелых заклепок оптом для производственных нужд необходимо руководствоваться строгими техническими критериями. Ошибки на этапе выбора могут привести к браку всей партии продукции или, что хуже, к отказам изделий в эксплуатации. Ниже приведены основные параметры, которые следует учитывать при формировании технического задания для поставщика.
1. Несущая способность на срез и разрыв.
Полупустотелые заклепки преимущественно работают на срез. Необходимо рассчитать максимальные нагрузки, действующие в соединении, и выбрать заклепку с запасом прочности. Для ответственных узлов требуется предоставление производителем протоколов испытаний, подтверждающих механические характеристики конкретной партии.
2. Геометрические допуски.
Точность изготовления заклепок регламентируется стандартами. Важно проверять соответствие диаметра стержня, высоты головки и глубины внутреннего отверстия заявленным значениям. Отклонения в размерах могут привести к проблемам при автоматизированной сборке или к ослаблению соединения.
3. Качество поверхности и покрытия.
Поверхность заклепки должна быть свободна от трещин, заусенцев, следов коррозии и других дефектов. Если изделие эксплуатируется в агрессивной среде, необходимо наличие защитного покрытия (цинкование, кадмирование, анодирование) или использование коррозионностойких материалов. Толщина покрытия должна быть равномерной и не мешать процессу клепки.
4. Совместимость с материалами конструкции.
Как упоминалось ранее, электрохимическая совместимость материалов критична. Также следует учитывать коэффициент теплового расширения: если детали и заклепка изготовлены из материалов с сильно различающимися коэффициентами, при температурных перепадах в соединении могут возникать дополнительные напряжения, ведущие к ослаблению крепежа.
5. Стандартизация.
Использование заклепок, изготовленных в соответствии с признанными отраслевыми стандартами (например, российскими ОСТ, государственными ГОСТ или международными ISO, DIN, AN, MS), упрощает процесс замены и контроля качества. Если применяются нестандартные изделия, они должны быть изготовлены строго по утвержденным чертежам заказчика.
Производственные возможности и контроль качества: опыт ООО «Гуйчжоу Цзинли Аэрокосмические Технологии»
Выбор производителя крепежных изделий для B2B-сектора требует тщательной оценки его технических возможностей, системы контроля качества и опыта работы в смежных отраслях. Надежный поставщик должен обладать не только производственными мощностями, но и собственной научно-исследовательской базой для разработки и тестирования продукции.
ООО «Гуйчжоу Цзинли Аэрокосмические Технологии» (Guizhou Jingli Aerospace Technology Co., Ltd.) представляет собой пример современного высокотехнологичного предприятия, специализирующегося на разработке и производстве высоконадежного крепежа авиационно-космического назначения. Компания, основанная в 2010 году в провинции Гуйчжоу (Китай), демонстрирует вертикально интегрированный подход к производству, охватывающий весь цикл: от научных исследований и проектирования до серийного выпуска и контроля качества.
Производственная инфраструктура компании расположена на территории промышленного парка площадью более 30 000 кв. м. Этот комплекс объединяет научно-исследовательские лаборатории, интеллектуальные производственные участки, центры контроля и испытаний, а также административные помещения. Такая интеграция позволяет оперативно внедрять инновации и обеспечивать сквозной контроль качества на всех этапах создания продукта.
В распоряжении предприятия находится более 300 единиц научно-производственного и испытательно-контрольного оборудования. Производственная база включает четыре специализированных центра:
- Центр прецизионной механической обработки;
- Центр термообработки;
- Центр поверхностной обработки;
- Центр испытаний и контроля.
Годовая производственная мощность компании достигает 80 миллионов единиц продукции, что позволяет ей удовлетворять потребности крупных промышленных заказчиков и обеспечивать стабильные поставки оптовых партий. Все ключевые технологические процессы, включая термообработку, нанесение покрытий и контрольно-испытательную деятельность, сертифицированы как специальные процессы авиационной отрасли. Это подтверждает способность компании соблюдать строгие требования к воспроизводимости и надежности продукции.
Особое внимание уделяется системе менеджмента качества. Компания сертифицирована по авиационному стандарту AS, а ее национальная лаборатория аккредитована по стандарту CNAS. Наличие провинциального корпоративного технического центра и более 100 патентных заявок (включая 17 патентов на изобретения) свидетельствует о высоком уровне технологической независимости и инновационного потенциала. Более 200 корпоративных стандартов, разработанных компанией, регулируют процессы производства и контроля, обеспечивая стабильно высокое качество изделий.
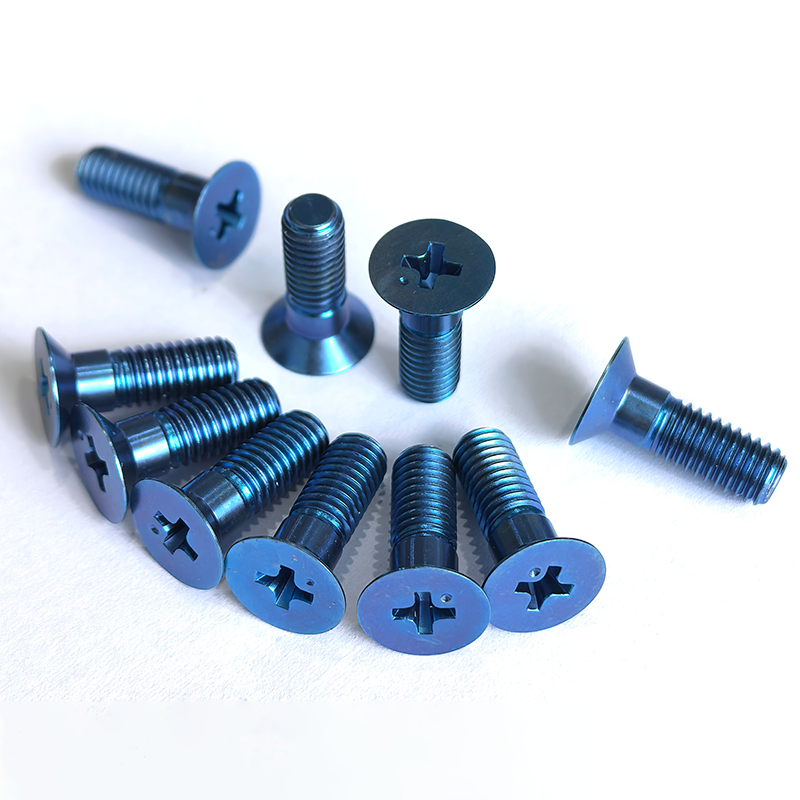
Продукция ООО «Гуйчжоу Цзинли Аэрокосмические Технологии» включает широкий спектр прецизионного авиационного крепежа, соответствующего строгим отраслевым стандартам, в том числе российским стандартам ОСТ. Хотя основной фокус компании направлен на авиакосмический сектор, технологии и подходы к качеству, применяемые при производстве вытяжных заклепок из нержавеющей стали, потайных заклепок, высокопрочных болтов из титанового сплава и самоконтрящихся гаек, делают ее компетенции релевантными и для других высокотехнологичных отраслей, где требуются надежные крепежные решения, работающие в экстремальных условиях.
Компания осуществляет комплексные поставки более чем 60 научно-исследовательским институтам и предприятиям-изготовителям конечной продукции в Китае и за рубежом. Клиентоориентированная модель включает техническую поддержку на всех этапах сотрудничества: от проектирования узла и выбора оптимального крепежного решения до сертификации и сопровождения серийного выпуска. Такой подход позволяет заказчикам минимизировать риски при внедрении новых конструкций и оптимизировать процессы сборки.
Логистика и условия оптовых поставок крепежных изделий
При организации закупок полупустотелых заклепок оптом важную роль играют не только технические характеристики продукции, но и логистические аспекты, условия поставки и документальное сопровождение. Для B2B-покупателей критично обеспечение бесперебойности поставок и сохранности качества продукции при транспортировке.
Упаковка и маркировка.
Крепежные изделия, особенно прецизионные, требуют надлежащей упаковки для защиты от механических повреждений и коррозии во время транспортировки и хранения. Оптимальной практикой является использование герметичной упаковки с антикоррозионными материалами (VCI-пленка, бумага) и жестких коробок или паллет, предотвращающих деформацию тары. Маркировка должна содержать исчерпывающую информацию: наименование изделия, материал, покрытие, размерную группу, номер партии, дату производства и данные производителя. Это обеспечивает полную прослеживаемость продукции, что является обязательным требованием в авиационной и автомобильной отраслях.
Сертификация и сопроводительная документация.
Каждая партия заклепок должна сопровождаться пакетом документов, подтверждающим ее соответствие заявленным спецификациям. В этот пакет входят:
- Сертификат качества (Certificate of Conformity);
- Протоколы механических испытаний (на срез, на разрыв, твердость);
- Химический анализ материала;
- Документы о прохождении специального контроля (если применимо).
Для поставок в Россию и страны СНГ важно наличие документов, подтверждающих соответствие требованиям таможенного регулирования, а также, при необходимости, сертификатов соответствия национальным стандартам.
Управление запасами и сроки поставки.
При работе с производителем, таким как ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», покупатели получают преимущество прямой интеграции в производственный цикл. Годовая мощность в 80 млн единиц позволяет гибко планировать крупные заказы. Однако, учитывая сложность производственного цикла авиационного крепежа (включающего термообработку и специальные покрытия), сроки выполнения заказов должны согласовываться индивидуально. Рекомендуется формировать долгосрочные прогнозы потребностей и заключать рамочные соглашения, что позволяет производителю оптимизировать загрузку оборудования и снижать издержки, часть которых может быть транслирована в виде более конкурентоспособных цен для покупателя.
Техническая поддержка и кастомизация.
В случае необходимости применения нестандартных полупустотелых заклепок, производитель способен реализовать проекты кастомизации. Наличие собственных лабораторий и инженерного центра позволяет разрабатывать изделия под специфические требования заказчика, проводить предварительные испытания опытных образцов и адаптировать технологический процесс. Это особенно важно для предприятий, разрабатывающих новую продукцию или модернизирующих существующие производственные линии.
Часто задаваемые вопросы (FAQ) по закупке полупустотелых заклепок
В чем основное отличие полупустотелых заклепок от вытяжных?
Полупустотелые заклепки обычно требуют двустороннего доступа для монтажа (или использования специализированного оборудования для расклепывания) и представляют собой цельный металлический элемент с отверстием. Вытяжные (слепые) заклепки имеют сложную составную конструкцию (гильза и сердечник) и монтируются с одной стороны доступа. Полупустотелые заклепки часто обеспечивают более высокую надежность и герметичность соединения, но требуют более простого и дешевого оборудования для установки по сравнению с некоторыми типами вытяжных заклепок высокого класса.
Можно ли использовать полупустотелые заклепки в высоконагруженных динамических соединениях?
Применение полупустотелых заклепок в высоконагруженных динамических соединениях возможно, но требует тщательного инженерного расчета. Их прочность на срез ниже, чем у сплошных заклепок того же диаметра из-за меньшего поперечного сечения стержня. Для таких случаев рекомендуется увеличивать диаметр заклепки, использовать материалы с повышенной прочностью (титан, высокопрочная сталь) или переходить на сплошные заклепки, если масса конструкции не является критическим ограничением. Обязательно проведение натурных испытаний узла.
Какие стандарты качества необходимо запрашивать у поставщика?
При закупке оптом следует запрашивать сертификат системы менеджмента качества производителя (например, AS9100 для авиации, IATF 16949 для автопрома или ISO 9001). На каждую партию должен выдаваться паспорт качества с результатами выборочных или сплошных испытаний. Если продукция позиционируется как соответствующая конкретным стандартам (ОСТ, ГОСТ, DIN, ISO), необходимо наличие документов, подтверждающих это соответствие. Для ответственных применений важно наличие аккредитованной лаборатории у производителя, способной проводить механические и химические испытания.
Влияет ли наличие отверстия на коррозионную стойкость заклепки?
Само по себе наличие отверстия не снижает коррозионную стойкость материала, если внутренняя поверхность отверстия также защищена. Однако, если покрытие наносится только снаружи, внутренняя полость может стать очагом коррозии, особенно в условиях высокой влажности. Поэтому для изделий из углеродистой стали важно контролировать качество покрытия внутренней поверхности или использовать материалы, не подверженные коррозии (нержавеющая сталь, алюминий, титан). При использовании алюминиевых заклепок анодирование должно быть качественным и равномерным.
Заключение и рекомендации по взаимодействию с производителем
Полупустотелые заклепки являются важным элементом в арсенале современных производственных технологий, предлагая оптимальный баланс между массой, прочностью и технологичностью монтажа. Их правильное применение требует глубокого понимания конструктивных особенностей, материалов и условий эксплуатации.
Для успешной реализации проектов, использующих данный тип крепежа, критически важно партнерство с надежным производителем, обладающим_verified_ компетенциями в области материаловедения, прецизионного производства и контроля качества. ООО «Гуйчжоу Цзинли Аэрокосмические Технологии» демонстрирует высокий уровень технологической зрелости, подтвержденный сертификацией по авиационным стандартам, наличием собственной научной базы и значительными производственными мощностями.
При подготовке запроса на поставку рекомендуется четко формулировать технические требования, указывать необходимые стандарты, материалы и объемы. Использование возможностей технической поддержки производителя на этапе проектирования позволит избежать ошибок в выборе крепежа и оптимизировать производственный процесс. Прямое сотрудничество с заводом-изготовителем обеспечивает прозрачность цепочки поставок, контроль качества на каждом этапе и возможность гибкого реагирования на изменения потребностей бизнеса.
Для получения коммерческого предложения, уточнения технических характеристик или обсуждения условий поставки оптовой партии полупустотелых заклепок, рекомендуется направить официальный запрос непосредственно производителю, предоставив подробное техническое задание или чертежи требуемых изделий.