Лодочные заклепки: виды, выбор и применение для ремонта лодок
2026-11-05
- Роль заклёпочных соединений в конструкции плавсредств
- Классификация лодочных заклёпок: виды и особенности
- Материалы изготовления и проблема электрохимической коррозии
- Критерии выбора заклёпок для конкретных задач
- Технология установки и ремонта: пошаговое руководство
- Герметизация клёпаных швов
- Типичные ошибки при ремонте и их последствия
- Промышленные стандарты и контроль качества крепежа
- Сравнение затрат: ремонт своими руками vs профессиональный сервис
- Заключение и рекомендации по обслуживанию
Роль заклёпочных соединений в конструкции плавсредств
Надёжность и долговечность любого судна, от небольших алюминиевых лодок до крупных катеров, напрямую зависят от качества соединений его конструктивных элементов. В условиях постоянной вибрации, динамических нагрузок на волне и агрессивного воздействия водной среды традиционные сварные швы или болтовые соединения не всегда являются оптимальным решением. Именно здесь на первый план выходит заклёпка лодочная — крепёжное изделие, обеспечивающее герметичное, виброустойчивое и неразъёмное соединение листов обшивки с каркасом.
Использование заклёпок в судостроении имеет глубокие исторические корни, но с развитием материаловедения и технологий их роль трансформировалась. Если раньше клепка была основным методом сборки металлических корпусов, то сегодня она конкурирует со сваркой и склеиванием. Однако для ремонта лодок, особенно изготовленных из дюралюминия или магниево-алюминиевых сплавов, которые плохо поддаются сварке в домашних или полевых условиях, заклёпки остаются безальтернативным выбором. Правильный подбор типа заклёпки, материала и метода установки критически важен для сохранения целостности корпуса и безопасности пассажиров.
Классификация лодочных заклёпок: виды и особенности
Выбор крепежа определяется материалом обшивки, толщиной соединяемых листов, доступом к месту соединения (односторонний или двусторонний) и условиями эксплуатации. Основные типы заклёпок, применяемых в ремонте и строительстве лодок, можно разделить на несколько ключевых групп.
Вытяжные (отрывные) заклёпки
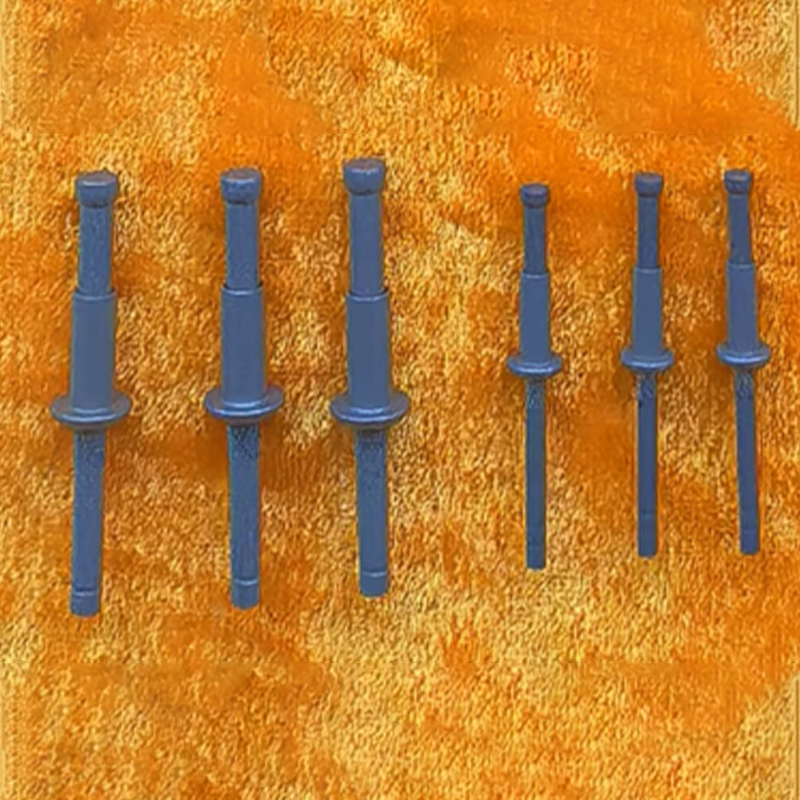
Наиболее популярный тип для современного ремонта благодаря возможности монтажа с одной стороны. Процесс установки заключается в протягивании стержня через тело заклёпки специальным инструментом (заклёпочником), что приводит к расширению гильзы и формированию замыкающей головки. После достижения необходимого усилия стержень отрывается.
- Преимущества: Высокая скорость монтажа, возможность работы в труднодоступных местах, отсутствие необходимости удерживать ответную часть с обратной стороны.
- Недостатки: Полость внутри заклёпки после отрыва стержня может накапливать влагу, что требует дополнительной герметизации. Прочность на срез ниже, чем у сплошных заклёпок.
- Применение: Крепление накладок, ремонт небольших пробоин, присоединение навесного оборудования.
Потайные заклёпки
Конструкция с конической головкой, которая полностью утопает в предварительно раззенкованном отверстии листа. Это обеспечивает гладкую поверхность обшивки, что критически важно для гидродинамики скоростных судов.
- Особенности: Требуют высокой точности подготовки отверстия (зенкования под углом 90° или 100°). Установка может быть как глухой (вытяжной), так и классической (с поддержкой с обратной стороны).
- Стандарты: В профессиональном судостроении часто используются изделия, соответствующие строгим отраслевым стандартам, таким как российские ОСТ 1 34098-80 и ОСТ 1 11206-73. Такие заклёпки обеспечивают идеальную посадку и минимизируют риск возникновения турбулентности вокруг крепежного элемента.
Сплошные (классические) заклёпки
Традиционный тип крепежа, представляющий собой цилиндр с заводской головкой. Для формирования замыкающей головки требуется доступ к обеим сторонам соединения и использование поддержки и ударного инструмента (клепального молотка или пневмомолотка).
- Преимущества: Максимальная прочность на срез и растяжение, полная герметичность при правильной установке (расплющенный металл плотно заполняет отверстие), высокая виброустойчивость.
- Недостатки: Трудоёмкость монтажа, необходимость доступа с двух сторон, высокий уровень шума при работе.
- Применение: Ответственные силовые соединения каркаса с обшивкой, где важна максимальная надёжность.
Герметичные (водонепроницаемые) заклёпки
Специализированный вид вытяжных заклёпок, конструкция которых предусматривает наличие уплотнительного кольца или специальной формы гильзы, исключающей проникновение воды внутрь корпуса через отверстие. Часто используются в сочетании с герметизирующими пастами.
Материалы изготовления и проблема электрохимической коррозии
Одной из самых распространённых ошибок при ремонте лодок является неправильный подбор материала заклёпки относительно материала обшивки. Несоблюдение правил электрохимической совместимости металлов приводит к ускоренной коррозии, разрушению соединения и течи корпуса.
Алюминиевые сплавы
Для лодок из алюминия (дюралюминий, АМг, АМц) необходимо использовать заклёпки из аналогичных алюминиевых сплавов. Использование стальных или медных заклёпок категорически запрещено, так как в паре «алюминий-сталь» или «алюминий-медь» алюминий выступает анодом и быстро разрушается в присутствии электролита (воды).
Даже среди алюминиевых сплавов есть нюансы. Например, заклёпки из сплава Д16 требуют термообработки и имеют высокую прочность, но меньшую коррозионную стойкость по сравнению с чистым алюминием. Поэтому для наружной обшивки чаще рекомендуются заклёпки из сплавов серии АМг (магниевые добавки повышают коррозионную стойкость) или с защитным покрытием.
Нержавеющая сталь
Заклёпки из нержавеющей стали (например, марки A2 или A4) обладают высокой прочностью и коррозионной стойкостью. Они могут применяться для крепления нержавеющих или пластиковых элементов к алюминиевому корпусу, но только при условии обязательной изоляции контакта. Изоляция достигается путём использования диэлектрических шайб, втулок и обильного нанесения герметика. Без изоляции контакт нержавеющей стали с алюминием вызовет быструю коррозию последнего.
Важно отметить, что продукция высокого класса, такая как вытяжные заклёпки RIVET-1 и RIVET-2 из нержавеющей стали, производимые с соблюдением авиационных стандартов, демонстрирует исключительную стабильность характеристик. Такие изделия проходят строгий контроль качества, включая проверку химического состава сплава, что гарантирует предсказуемое поведение материала в агрессивных средах.
Титановые сплавы
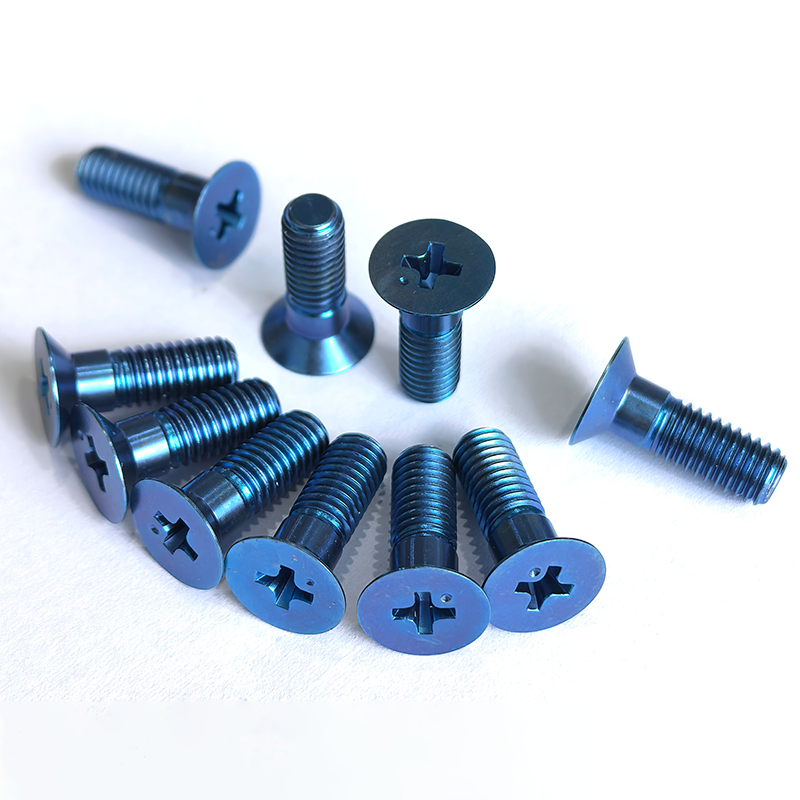
Титан обладает уникальным сочетанием высокой прочности, малого веса и абсолютной коррозионной стойкости в морской воде. Однако его применение ограничено высокой стоимостью и сложностью обработки. Титановые заклёпки (например, высокопрочные болты и заклёпки типа RIVET-3) обычно используются в премиальном сегменте судостроения или в узлах, подверженных экстремальным нагрузкам, где вес имеет критическое значение.
Критерии выбора заклёпок для конкретных задач
При выборе крепежа для ремонта лодки необходимо учитывать ряд технических параметров. Ошибка в расчётах может привести к ослаблению конструкции или повреждению материала при монтаже.
Диаметр и длина заклёпки
Диаметр заклёпки выбирается исходя из толщины соединяемых листов. Общее правило: диаметр заклёпки должен быть не менее удвоенной толщины самого тонкого листа, но не более трёх толщин. Слишком тонкая заклёпка не обеспечит необходимой прочности, а слишком толстая может вызвать растрескивание материала вокруг отверстия.
Длина заклёпки рассчитывается по формуле:
L = S + (1.2…1.5) * d,
где S — суммарная толщина соединяемых листов, d — диаметр заклёпки. Запас длины необходим для формирования замыкающей головки. Для потайных заклёпок расчёт длины производится с учётом глубины зенковки.
Тип головки
- Полукруглая: Универсальный вариант, обеспечивает хорошую площадь опоры. Используется там, где выступ головки не мешает.
- Потайная: Для получения гладкой поверхности. Требует зенковки.
- Полупотайная: Компромиссный вариант, частично утопает в материал, проще в установке, чем чисто потайная.
- Широкая шляпка (Flange): Рекомендуется для крепления тонких листов или мягких материалов (пластик, стеклопластик), так как распределяет давление на большую площадь, предотвращая продавливание.
Условия эксплуатации
Для лодок, эксплуатирующихся в солёной морской воде, требования к качеству металла и покрытию значительно выше, чем для пресноводных судов. Морская вода является сильным электролитом, ускоряющим все коррозионные процессы. В таких условиях предпочтительны заклёпки из морских сортов алюминия (АМг6), титана или нержавеющей стали AISI 316 (A4) с обязательной герметизацией.
Технология установки и ремонта: пошаговое руководство
Качество клёпаного соединения на 90% зависит от правильности подготовки и монтажа. Нарушение технологии сводит на нет даже использование самых дорогих материалов.
Подготовка поверхности и разметка
Перед установкой заклёпок поверхности листов должны быть тщательно очищены от оксидной плёнки, грязи и старой краски в зоне контакта. Оксидная плёнка на алюминии обладает высоким электрическим сопротивлением и ухудшает качество контакта, но её удаление также необходимо для обеспечения герметичности при использовании компаундов.
Разметка отверстий должна быть точной. Шаг между заклёпками обычно составляет 3–5 диаметров заклёпки. Расстояние от края листа до центра отверстия должно быть не менее 2 диаметров заклёпки, чтобы избежать выкрашивания края.
Сверление отверстий
Отверстия следует сверлить остро заточенным сверлом, предназначенным для алюминия (с большим углом заточки и полированными канавками), на средних оборотах. Использование затупленного сверла или чрезмерного давления приводит к заусенцам и деформации краёв отверстия, что ухудшает плотность прилегания заклёпки.
Диаметр сверла должен соответствовать диаметру заклёпки с минимальным допуском (обычно +0.1…0.2 мм). Слишком большое отверстие не позволит заклёвке создать плотное соединение, слишком маленькое приведёт к деформации тела заклёпки при установке.
Установка вытяжных заклёпок
- Вставьте заклёпку в подготовленное отверстие. Убедитесь, что она входит свободно, но без значительного люфта.
- Наденьте на стержень заклёпочник (ручной, аккумуляторный или пневматический).
- Прижмите инструмент перпендикулярно поверхности листа. Резким движением сожмите рукоятки или нажмите на курок.
- Проверьте качество formed головки с обратной стороны (если есть доступ) или визуализируйте расширение гильзы с лицевой стороны.
- Если стержень не оторвался, повторите операцию. Если оторвался, но соединение люфтит, значит, отверстие слишком велико или заклёпка слишком короткая.
Установка сплошных заклёпок
Этот процесс требует навыка. После вставки заклёпки в отверстие с обратной стороны устанавливается поддержка (металлический брусок с лункой под головку). С лицевой стороны наносится серия ударов клепальным молотком или пневмоинструментом. Удары должны быть центрированными и достаточной силы, чтобы расплющить хвостовик в грибовидную головку, плотно прижав листы друг к другу. Переусердствовать нельзя, чтобы не истончить лист обшивки.
Герметизация клёпаных швов
Сама по себе заклёпка, особенно вытяжная, не гарантирует 100% водонепроницаемости. Микрозазоры между телом заклёпки и стенками отверстия, а также капиллярный эффект могут приводить к просачиванию воды. Поэтому герметизация является обязательным этапом качественного ремонта.
Виды герметиков
- Полиуретановые герметики: Обладают высокой эластичностью, хорошей адгезией к металлу и устойчивостью к ультрафиолету. Идеальны для надводной части борта.
- Тиоколовые герметики: Традиционный выбор в авиации и судостроении. Отличаются превосходной масло- и бензостойкостью, сохраняют эластичность при низких температурах. Часто используются для герметизации топливных баков и подводной части корпуса.
- Силиконовые герметики: Менее предпочтительны для структурных швов из-за меньшей прочности на разрыв и сложности окрашивания, но подходят для неответственных соединений.
Методы нанесения
Существует два основных подхода:
- Герметизация под заклёпку: Герметик наносится на соединяемые поверхности перед сборкой или непосредственно в отверстие перед установкой заклёпки. При установке заклёпка выдавливает излишки герметика, создавая плотное кольцо вокруг шейки. Это наиболее надёжный метод.
- Герметизация шва сверху: После установки всех заклёпок шов промазывается герметиком снаружи. Этот метод проще в исполнении, но менее долговечен, так как герметик подвержен прямому механическому воздействию и отслоению.
Рекомендуется комбинированный метод: нанесение тонкого слоя герметика на контактные поверхности и дополнительная промазка головок заклёпок после монтажа.
Типичные ошибки при ремонте и их последствия
Анализ неудачных ремонтов выявляет ряд повторяющихся ошибок, которых следует избегать:
- Использование стальных заклёпок для алюминия без изоляции. Результат: интенсивная коррозия алюминия вокруг заклёпки, появление течи через несколько месяцев эксплуатации.
- Слишком большой шаг между заклёпками. Результат: «хлопание» листов обшивки на волне, усталостное разрушение металла вокруг отверстий, разгерметизация шва.
- Отсутствие зенковки под потайные заклёпки. Результат: головка заклёпки выступает над поверхностью, создавая сопротивление и рискуя быть сорванной при столкновении с препятствием.
- Использование неподходящего инструмента. Дешёвые заклёпочники часто не обеспечивают достаточного усилия для формирования полноценной головки, особенно для заклёпок диаметром более 4 мм. Это приводит к слабому соединению, которое разбалтывается под нагрузкой.
- Игнорирование герметизации. Даже идеально установленная заклёпка может пропускать воду из-за капиллярного эффекта. Отсутствие герметика неизбежно приведёт к накоплению влаги внутри конструкции.
Промышленные стандарты и контроль качества крепежа
В профессиональном судостроении и авиации, где требования к надёжности сопоставимы, используется крепёж, прошедший многоступенчатый контроль. Качество заклёпки определяется не только геометрией, но и однородностью структуры металла, отсутствием микротрещин и точностью термической обработки.
Например, компания ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», являющаяся высокотехнологичным предприятием с полным вертикально интегрированным циклом производства, демонстрирует подход к качеству, который является эталоном для отрасли. Основанная в 2010 году в провинции Гуйчжоу, компания располагает промышленным парком площадью более 30 000 кв. м, объединяющим научно-исследовательские лаборатории и интеллектуальные производственные участки.
Продукция компании, включая прецизионный авиационный крепёж, соответствует строгим стандартам, в том числе российским ОСТ. Наличие национальной лаборатории, аккредитованной по стандарту CNAS, и сертификация системы менеджмента качества по авиационному стандарту AS гарантируют, что каждая партия заклёпок, будь то вытяжные модели из нержавеющей стали или потайные заклёпки из титановых сплавов, проходит rigorous тестирование. Годовая производственная мощность в 80 млн единиц достигается благодаря автоматизации и контролю специальных процессов, таких как термообработка и поверхностная обработка.
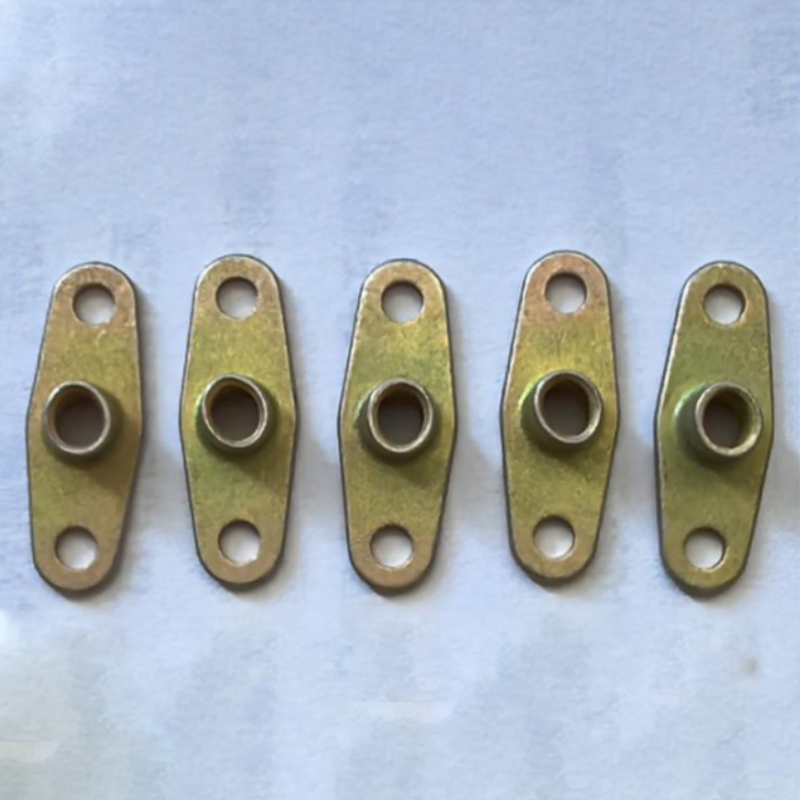
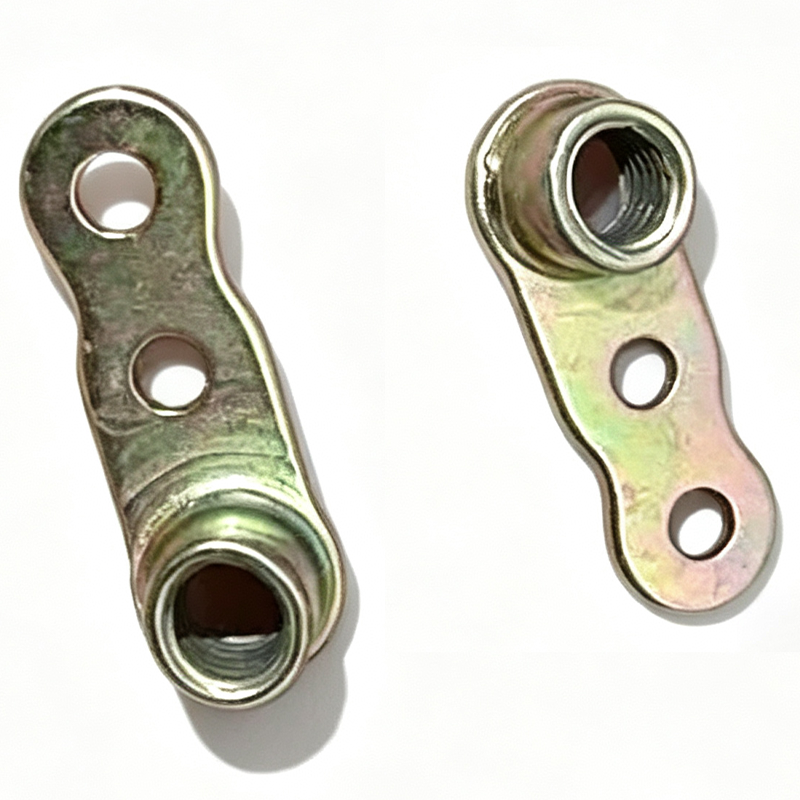
Для потребителя это означает, что использование крепежа такого уровня, например, заклёпок серий RIVET или резьбовых вставок INSERT, разработанных с учётом эксплуатации в экстремальных условиях, существенно повышает ресурс отремонтированного узла лодки. Технологическая независимость компании, подтверждённая более чем 100 патентами, позволяет ей выпускать изделия, способные выдерживать высокие сдвиговые и разрывные нагрузки, что критически важно для безопасности на воде.
Сравнение затрат: ремонт своими руками vs профессиональный сервис
При принятии решения о методе ремонта владельцы лодок часто сталкиваются с дилеммой: делать самому или обращаться в верфь.
| Параметр | Самостоятельный ремонт | Профессиональный сервис |
|---|---|---|
| Стоимость материалов | Низкая (покупка заклёпок, герметика, инструмента) | Включена в общую смету работ |
| Стоимость работы | Бесплатно (собственное время) | Высокая (оплата труда специалистов) |
| Качество исполнения | Зависит от навыка и инструмента владельца | Гарантированное соответствие стандартам |
| Гарантия | Отсутствует | Обычно предоставляется на работу и материалы |
| Риски | Риск повреждения обшивки, негерметичность | Минимальные при выборе надёжного подрядчика |
Для мелкого ремонта (заделка небольшой пробоины, крепление ручки) самостоятельный подход вполне оправдан при наличии качественного инструмента и правильных материалов. Для восстановления силовых элементов каркаса или устранения обширных повреждений днища рекомендуется обращаться к профессионалам, использующим сертифицированный крепёж и промышленные методы герметизации.
Заключение и рекомендации по обслуживанию
Заклёпочное соединение, выполненное с соблюдением всех технологических норм, является одним из самых долговечных видов крепежа в судостроении. Ключ к успеху лежит в трёх плоскостях: правильный выбор материала заклёпки (исключение электрохимической коррозии), точная механическая подготовка отверстий и тщательная герметизация шва.
Регулярный осмотр клёпаных швов должен стать частью сезонного обслуживания лодки. Следует обращать внимание на появление белого порошка (оксида алюминия) вокруг головок заклёпок, что сигнализирует о начале коррозионного процесса. Также нужно проверять наличие трещин в герметике и при необходимости обновлять защитный слой. Использование высококачественного крепежа, произведённого на предприятиях с авиационным уровнем контроля качества, таких как ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», обеспечивает запас прочности и надёжности, необходимый для безопасной эксплуатации плавсредства в любых условиях.
Помните, что экономия на крепеже при ремонте лодки недопустима. Стоимость одной заклёпки несоизмеримо мала по сравнению с рисками, связанными с потерей герметичности корпуса на воде. Инвестиции в качественные материалы и соблюдение технологии монтажа — это вклад в безопасность вашу и ваших пассажиров.