Заклепка с круглой головкой: виды, размеры и применение
2026-11-06
- Конструктивные особенности и принцип действия заклепки с круглой головкой
- Классификация и виды заклепок с круглой головкой
- Материалы изготовления и их влияние на эксплуатационные характеристики
- Стандарты, размеры и допуски: российская и международная специфика
- Технология монтажа и контроль качества соединений
- Сферы применения: от авиации до гражданского строительства
- Критерии выбора поставщика крепежных изделий
- Заключение
Конструктивные особенности и принцип действия заклепки с круглой головкой
Заклепка с круглой головкой представляет собой один из наиболее распространенных и исторически проверенных видов неразъемного крепежного соединения. В технической документации и стандартах, таких как российские отраслевые стандарты (ОСТ) или международные ISO, этот элемент часто классифицируется по форме головки (полукруглая, нормальная) и типу стержня. Основная функция данного крепежа заключается в создании прочного, герметичного и виброустойчивого соединения листовых материалов, профилей и конструктивных элементов, где применение сварки невозможно или нецелесообразно из-за термических деформаций, а болтовые соединения оказываются избыточными по массе или габаритам.
Принцип работы заклепки с круглой головкой базируется на пластической деформации материала. Процесс установки involves прохождение стержня заклепки через совмещенные отверстия соединяемых деталей. С одной стороны находится заранее сформированная заводская головка полукруглой формы, которая служит опорной поверхностью и предотвращает протягивание стержня сквозь отверстие. С другой стороны формируется замыкающая головка (клепочная головка) путем механического воздействия — удара молотком, работы пневматического клепальника или использования вытяжного инструмента в случае с тяговыми заклепками. В результате осевого сжатия стержень расширяется, заполняя зазор между деталями и создавая плотное прилегание, которое обеспечивает передачу нагрузок преимущественно на срез.
Ключевым преимуществом именно круглой (полукруглой) формы головки является оптимальное распределение напряжений. В отличие от потайных заклепок, которые требуют зенкования отверстий и ослабляют сечение материала, или плоских головок, имеющих меньшую площадь опоры, полукруглая головка обеспечивает высокую несущую способность при растяжении и срезе. Геометрия головки позволяет эффективно противостоять выдергиванию, что критически важно в конструкциях, подверженных динамическим и циклическим нагрузкам, таким как авиационные фюзеляжи, кузовные элементы транспорта и несущие каркасы строительных сооружений.
Классификация и виды заклепок с круглой головкой
В современной промышленности заклепки с круглой головкой не являются однородной группой. Они подразделяются на несколько категорий в зависимости от технологии монтажа, конструкции стержня и материалов изготовления. Понимание этих различий необходимо для правильного выбора крепежа под конкретные инженерные задачи.
Классические сплошные заклепки
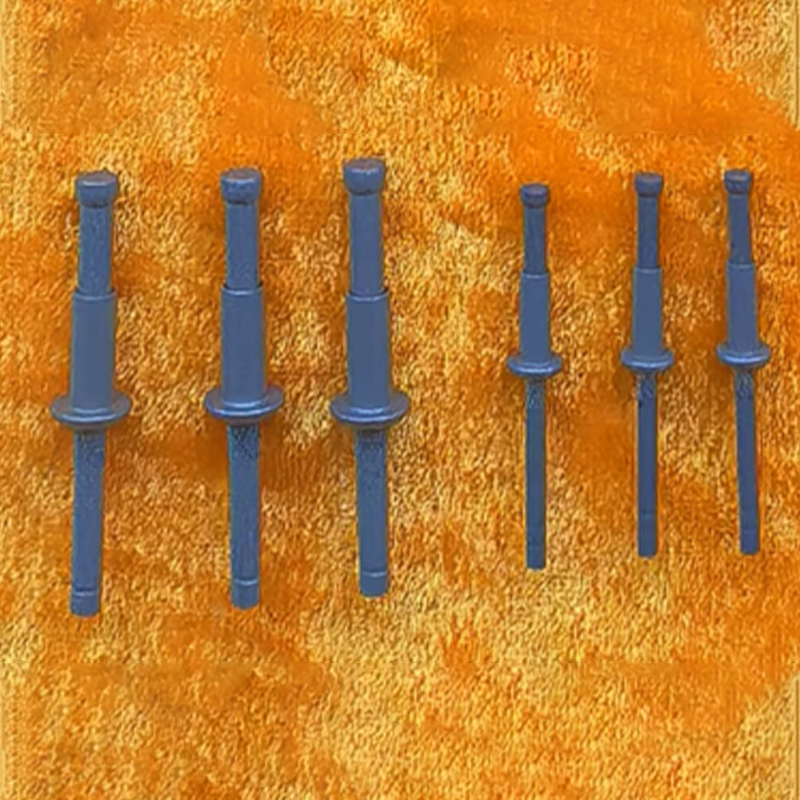
Это традиционный тип крепежа, представляющий собой цельный цилиндр с одной сформированной головкой. Для их установки требуется доступ к обеим сторонам соединения. Сплошные заклепки с полукруглой головкой регламентируются такими стандартами, как ГОСТ 10303-68 или ОСТ 1 34046-78 в авиационной отрасли. Они изготавливаются из сталей, алюминиевых сплавов (например, Д16, В65), титановых сплавов (ВТ1-0, ВТ16) и меди. Их главное достоинство — высочайшая надежность и предсказуемость поведения под нагрузкой, так как отсутствие внутренних подвижных частей исключает риск самопроизвольного раскрывания. Однако процесс их установки трудоемок и требует квалифицированного персонала и специального оборудования для формирования второй головки.
Вытяжные (тяговые) заклепки
Для ситуаций, когда доступ имеется только с одной стороны соединения, применяются вытяжные заклепки. Хотя многие из них имеют плоскую или зенкованную головку, существуют модификации с увеличенной полукруглой головкой, обеспечивающей большую площадь прижима. Внутри такой заклепки находится штифт (гвоздь), который при вытягивании специальным инструментом деформирует хвостовик заклепки, формируя замыкающую головку. После достижения необходимого усилия штифт обламывается. Примером могут служить изделия типа RIVET-1 и RIVET-2 из нержавеющей стали, производимые высокотехнологичными предприятиями. Такие заклепки обеспечивают высокую скорость монтажа и стабильное качество соединения, независимо от квалификации оператора, так как усилие обрыва штифта калибруется заводским способом.
Заклепки с изолирующим покрытием и специализированные типы
В агрессивных средах или при необходимости электрической изоляции соединений используются заклепки с полимерным покрытием или изготовленные из специальных сплавов. Также существуют комбинированные варианты, например, заклепки с резиновой прокладкой под головкой для обеспечения герметичности соединений в топливных системах или гидравлических контурах. В авиакосмической отрасли особое место занимают высоконагруженные заклепки из титановых сплавов, которые сочетают малый вес с прочностью, превышающей показатели стандартных стальных аналогов.
Материалы изготовления и их влияние на эксплуатационные характеристики
Выбор материала заклепки с круглой головкой определяется не только требуемой прочностью, но и условиями эксплуатации, включая температурный режим, коррозионную активность среды и наличие вибраций. Неправильный подбор материала может привести к электрохимической коррозии (контактной коррозии), усталостному разрушению или потере герметичности.
Алюминиевые сплавы
Алюминий и его сплавы (серии 2xxx, 5xxx, 7xxx) являются доминирующими материалами в авиастроении благодаря низкому удельному весу. Заклепки из алюминия легко деформируются при холодной клепке, что снижает риск возникновения трещин в соединяемых деталях. Однако их прочность ограничена, и они подвержены коррозии в контакте с другими металлами без надлежащей изоляции. Для повышения прочности алюминиевые заклепки часто подвергаются термическому упрочнению, но это требует строгого контроля времени хранения перед установкой (так называемое “старение”).
Нержавеющие стали
Нержавеющие стали (марки AISI 304, 316, 12Х18Н10Т) применяются там, где требуются высокая коррозионная стойкость и умеренная прочность. Заклепки из нержавейки обладают хорошей пластичностью, что позволяет формировать качественную замыкающую головку без риска разрушения. Они широко используются в судостроении, химической промышленности и архитектурных конструкциях, подверженных воздействию атмосферных осадков. Важно отметить, что при клепке нержавеющих сталей может возникать эффект наклепа, повышающий твердость материала, но снижающий его дальнейшую пластичность.
Титановые сплавы
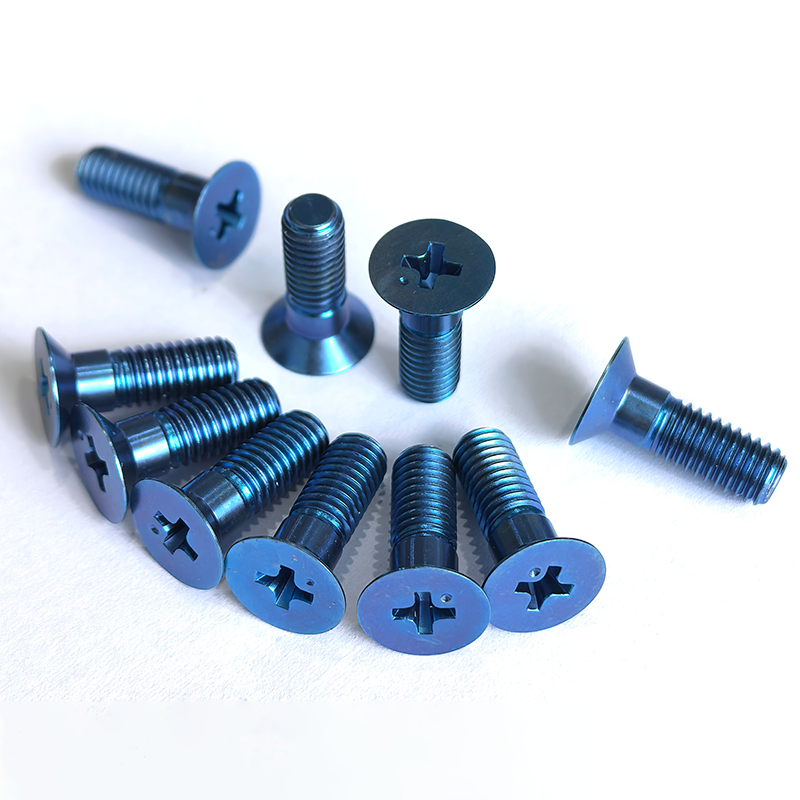
Титановые заклепки (из сплавов ВТ6, ВТ14, Ti-6Al-4V) представляют собой премиальный сегмент крепежа. Они сочетают прочность, близкую к легированным сталям, с весом, сопоставимым с алюминием. Титан обладает исключительной коррозионной стойкостью и сохраняет механические свойства при экстремальных температурах. Однако клепка титановых заклепок технологически сложна: материал обладает низким модулем упругости и склонностью к залипанию, что требует применения специальных смазок и прецизионного инструмента. Именно такие изделия, как высокосдвиговые болты и заклепки из титанового сплава, составляют основу продуктовой линейки компаний, ориентированных на аэрокосмический сектор, где каждый грамм массы имеет критическое значение.
Медь и латунь
Эти материалы используются реже, преимущественно в электротехнике благодаря высокой электропроводности, а также в декоративных целях или в системах, где важна мягкость материала для обеспечения плотного прилегания к хрупким поверхностям.
Стандарты, размеры и допуски: российская и международная специфика
Геометрические параметры заклепок с круглой головкой строго регламентированы национальными и отраслевыми стандартами. В российской практике ключевыми документами являются ГОСТ и ОСТ (Отраслевые Стандарты Авиационной Промышленности). Знание этих стандартов необходимо для обеспечения взаимозаменяемости крепежа и совместимости с существующими конструкциями.
Основные параметры, определяемые стандартами:
- Диаметр стержня (d): Номинальный диаметр, который определяет размер отверстия. Стандартные ряды диаметров: 2, 2.5, 3, 4, 5, 6, 8, 10 мм и далее. Для авиационных заклепок допуски на диаметр стержня крайне узкие (часто в пределах h9-h11), чтобы обеспечить точную посадку без люфтов.
- Длина заклепки (L): Измеряется от плоскости опоры головки до торца стержня. Длина выбирается исходя из суммарной толщины скрепляемых пакетов и запаса на формирование замыкающей головки. Правило подбора длины обычно гласит: длина должна превышать толщину пакета на 1.2–1.5 диаметра стержня для полукруглых головок.
- Диаметр головки (D): Для полукруглых головок диаметр обычно составляет 1.6–1.7 диаметра стержня. Высота головки (H) регламентируется для обеспечения достаточной площади контакта.
- Радиус скругления: Переход от головки к стержню должен иметь определенный радиус для снижения концентрации напряжений, что критически важно для усталостной прочности.
В авиационной отрасли России широко применяются стандарты ОСТ 1 34046-78 (заклепки полукруглые из алюминиевых сплавов) и ОСТ 1 34098-80 (заклепки потайные, но часто используемые в сравнительном анализе). Современные производители, такие как ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», адаптируют свои производственные линии под выпуск продукции, соответствующей этим строгим требованиям, включая изготовление заклепок по индивидуальным чертежам с соблюдением допусков, необходимых для высокоточных соединений.
При проектировании соединений важно учитывать не только сами размеры, но и допуски на отверстия. Для сплошных заклепок отверстия обычно сверлятся с допуском H12-H14, тогда как для прецизионных авиационных заклепок может требоваться развертывание отверстий до более высоких классов точности.
Технология монтажа и контроль качества соединений
Надежность заклепочного соединения на 50% определяется качеством самого изделия и на 50% — правильностью его установки. Нарушение технологии монтажа может свести на нет все преимущества даже самого дорогого крепежа.
Подготовка отверстий
Отверстия должны быть чистыми, без заусенцев и окалины. Смещение отверстий в соединяемых деталях не должно превышать 10-15% от диаметра заклепки, иначе при установке возникнут внутренние напряжения, снижающие прочность соединения. В ответственных конструкциях применяется совместное сверление пакета деталей или использование сборочных приспособлений (стапелей).
Процесс клепки
При установке сплошных заклепок используется метод осадки. Удары должны наноситься равномерно, чтобы материал стержня заполнял зазор между листами, а не просто расплющивался. Чрезмерная деформация может привести к образованию микротрещин в материале заклепки или вокруг отверстия. При использовании вытяжных заклепок критическим параметром является усилие вытяжки. Современные пневматические и аккумуляторные клепальники позволяют задавать это усилие, обеспечивая повторяемость результата. Компания ООО «Гуйчжоу Цзинли Аэрокосмические Технологии» оснащена испытательными центрами, где проводится отработка режимов клепки для различных типов изделий, что позволяет рекомендовать оптимальные параметры монтажа для своих клиентов.
Контроль качества
Визуальный контроль является первым этапом проверки. Головка заклепки должна иметь правильную геометрическую форму, без трещин, вмятин и следов инструмента. Зазор между головкой и поверхностью детали должен отсутствовать. Для ответственных соединений применяется неразрушающий контроль: ультразвуковая дефектоскопия для выявления внутренних пустот или радиографический контроль для проверки плотности заполнения отверстия. В условиях серийного производства, такого как на предприятиях с мощностью свыше 80 млн единиц в год, внедряются системы автоматического визуального контроля и статистического управления процессами (SPC), что минимизирует риск попадания брака к потребителю.
Сферы применения: от авиации до гражданского строительства
Универсальность заклепки с круглой головкой обуславливает ее присутствие в самых разных отраслях промышленности. Однако требования к крепежу в этих отраслях существенно различаются.
Авиакосмическая отрасль
Это наиболее требовательный сегмент. Здесь заклепки работают в условиях переменных нагрузок, вибраций, перепадов температур и давления. Каждый элемент крепежа проходит строгую сертификацию. Используются преимущественно алюминиевые и титановые заклепки. Важнейшим требованием является усталостная прочность. Ошибка в расчете или монтаже может привести к катастрофическим последствиям, поэтому здесь применяются исключительно сертифицированные поставщики с системой менеджмента качества, соответствующей стандартам AS/EN 9100. Продукция, выпускаемая под контролем таких систем, гарантирует прослеживаемость каждой партии и соответствие химического состава сырья заявленным характеристикам.
Автомобилестроение и транспорт
В производстве грузовых автомобилей, автобусов и железнодорожных вагонов заклепки с круглой головкой используются для крепления кузовных панелей, элементов рам и интерьерных компонентов. Здесь важны скорость монтажа и устойчивость к вибрационным нагрузкам. Широко применяются вытяжные заклепки из нержавеющей стали и алюминия. Требования к весу менее жесткие, чем в авиации, но вопросы коррозионной стойкости остаются актуальными, особенно для транспортных средств, эксплуатируемых в зимних условиях с использованием дорожных реагентов.
Строительство и архитектура
В фасадных системах, вентиляционных коробах и металлоконструкциях заклепки обеспечивают долговечность соединений. Часто используются заклепки с окрашенной головкой, подобранной в цвет фасада, что решает эстетические задачи. Материалом чаще всего служит алюминий или оцинкованная сталь. Важным аспектом является компенсация температурных расширений конструкций, поэтому иногда применяются специальные втулки или способы монтажа, допускающие микроподвижности.
Электроника и приборостроение
Малогабаритные заклепки с круглой головкой (диаметром 1.6–3 мм) используются для сборки корпусов приборов, крепления печатных плат и экранов. Здесь важна точность размеров и отсутствие повреждений окружающих компонентов при монтаже.
Критерии выбора поставщика крепежных изделий
Рынок крепежных изделий насыщен предложениями, однако качество продукции может варьироваться в широких пределах. Для инженеров и закупщиков выбор поставщика заклепок с круглой головкой должен базироваться на объективных критериях, обеспечивающих безопасность и экономическую эффективность проектов.
Сертификация и система качества
Наличие у производителя сертификатов международного образца (ISO 9001, AS9100 для авиации) является базовым требованием. Это подтверждает, что процессы производства, от входного контроля сырья до отгрузки готовой продукции, стандартизированы и контролируемы. Особенно важно наличие собственной аккредитованной лаборатории. Например, лаборатория, аккредитованная по стандарту CNAS, способна проводить полный спектр механических и химических испытаний, гарантируя, что каждая партия заклепок соответствует заявленным спецификациям. Отсутствие собственного контроля качества перекладывает риски на покупателя, вынуждая его организовывать входной контроль самостоятельно.
Технологическая оснащенность и вертикальная интеграция
Предприятия, обладающие полным циклом производства — от холодной высадки и термообработки до поверхностной обработки и упаковки, — способны лучше контролировать себестоимость и сроки поставки. Наличие собственных центров термообработки и гальваники позволяет гибко управлять свойствами материала и защитными покрытиями. Производственная мощность также играет роль: крупные игроки, способные выпускать десятки миллионов единиц продукции в год, более устойчивы к колебаниям спроса и могут обеспечивать крупные проекты без срывов сроков.
Номенклатура и способность к кастомизации
Помимо стандартной продукции, важным фактором является возможность изготовления крепежа по специальным чертежам. Инженерные задачи часто требуют нестандартных длин, диаметров или материалов. Поставщик, имеющий опыт разработки прецизионного авиационного крепежа и обладающий парком современного оборудования (более 300 единиц научно-производственного оборудования), способен оперативно освоить выпуск специализированных изделий. Наличие в портфеле патентов на полезные модели и изобретения свидетельствует о развитом инженерном потенциале компании.
Техническая поддержка и логистика
Комплексные поставки должны сопровождаться технической документацией, сертификатами качества на каждую партию и консультационной поддержкой. Возможность поставщика участвовать в этапе проектирования, помогая с выбором оптимального типа заклепки и режима монтажа, добавляет значительную ценность сотрудничеству. Клиентоориентированная модель, включающая поддержку от этапа выбора решения до сертификации, позволяет снизить общие затраты на владение крепежом.
Заключение
Заклепка с круглой головкой остается фундаментальным элементом современного машиностроения и строительства. Ее конструкция, проверенная десятилетиями эксплуатации, продолжает совершенствоваться благодаря новым материалам и технологиям производства. Переход от простых металлических изделий к высокотехнологичным компонентам, таким как титановые заклепки или прецизионные вытяжные системы, отражает общий тренд индустрии на повышение надежности, снижение веса и увеличение срока службы конструкций.
Для успешной реализации проектов критически важно не только правильно выбрать тип и размер заклепки, но и partnering с надежным производителем. Компании, такие как ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», демонстрируют, как сочетание вертикальной интеграции, строгого контроля качества по авиационным стандартам и инновационного подхода к производству позволяет поставлять крепежные изделия, отвечающие самым высоким требованиям глобального рынка. Инвестиции в качественный крепеж и профессиональный монтаж окупаются долговечностью и безопасностью конечного продукта, будь то самолет, автомобиль или высотное здание.