Заклепка вытяжная с полукруглой головкой: характеристики, выбор и применение
2026-11-09
- Конструктивные особенности и принцип работы вытяжных заклепок с полукруглой головкой
- Ключевые технические параметры и стандарты регламентации
- Критерии выбора вытяжных заклепок для различных отраслей
- Технология монтажа и контроль качества соединения
- Сравнение с другими типами крепежных решений
- Роль высокотехнологичного производства в обеспечении надежности крепежа
- Заключение
Конструктивные особенности и принцип работы вытяжных заклепок с полукруглой головкой
Вытяжная заклепка с полукруглой головкой является одним из наиболее востребованных элементов неразъемного соединения в современном машиностроении, авиастроении и строительстве. Ее популярность обусловлена универсальностью применения, высокой надежностью формируемого соединения и возможностью монтажа в условиях одностороннего доступа к деталям. В отличие от классических клепаных соединений, требующих доступа к обеим сторонам сборки для установки упора и формирования замыкающей головки, вытяжные (или слепые) заклепки позволяют выполнять монтаж оператору, находящемуся только с одной стороны конструкции.
Ключевой особенностью данного типа крепежа является геометрия головки. Полукруглая форма, часто называемая в технической документации «нормальной» или «стандартной», обеспечивает оптимальное распределение нагрузок в зоне соединения. Такая форма минимизирует концентрацию напряжений по сравнению с плоскими головками и предоставляет большую опорную поверхность, чем конические (потайные) варианты. Это делает заклепки с полукруглой головкой идеальным выбором для соединений, подверженных вибрационным нагрузкам, переменным усилиям сдвига и растяжения.
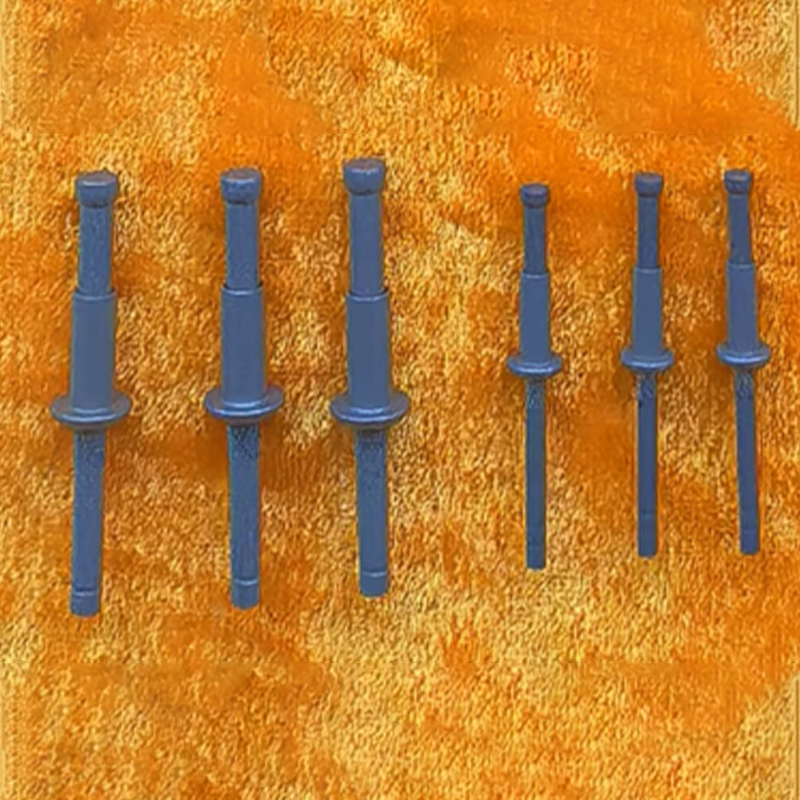
Принцип работы вытяжной заклепки основан на деформации гильзы (корпуса) заклепки при протягивании через нее специального стержня (дорна). При воздействии инструмента — заклепочника (ручного, пневматического или электрического) — дорн смещается относительно гильзы, вызывая ее расширение с обратной стороны материала. В результате формируется вторая, замыкающая головка, которая надежно фиксирует соединяемые листы между собой. После достижения расчетного усилия натяжения стержень обламывается в специально предусмотренном месте, оставляя ровную поверхность с лицевой стороны и сформированную головку с обратной.
Материалы изготовления и их влияние на эксплуатационные характеристики
Выбор материала для вытяжных заклепок с полукруглой головкой критически важен, так как он определяет не только прочность соединения, но и его коррозионную стойкость, температурную устойчивость и совместимость с соединяемыми материалами. На рынке представлены изделия из различных сплавов, каждый из которых имеет свою область применения.
Алюминиевые сплавы (например, AlMg5). Это наиболее распространенный материал для корпусов заклепок общего назначения. Алюминиевые заклепки обладают малым весом, что делает их незаменимыми в аэрокосмической отрасли и транспортном машиностроении, где важна масса конструкции. Они обладают хорошей коррозионной стойкостью в атмосферных условиях и достаточной пластичностью для качественного формирования замыкающей головки. Однако их прочностные характеристики ограничены, и они не рекомендуются для соединений, работающих под высокими динамическими нагрузками или в агрессивных химических средах без дополнительной защиты.
Нержавеющая сталь (A2/AISI 304, A4/AISI 316). Заклепки из нержавеющей стали используются там, где требуются высокая прочность и исключительная коррозионная стойкость. Марка A2 подходит для большинства промышленных применений, включая пищевую промышленность и архитектуру. Марка A4, содержащая молибден, применяется в морских условиях, химической промышленности и других агрессивных средах. Важным аспектом при использовании стальных заклепок является предотвращение контактной коррозии при соединении с алюминиевыми деталями. В таких случаях необходимо использовать изолирующие прокладки или выбирать заклепки с специальными покрытиями.
Сталь с гальваническим покрытием. Углеродистая сталь, покрытая цинком или оцинкованная, предлагает высокий предел прочности на срез и разрыв при более низкой стоимости по сравнению с нержавеющей сталью. Такие заклепки широко применяются в строительной индустрии, производстве металлоконструкций и автомобильной промышленности. Толщина и качество цинкового покрытия напрямую влияют на долговечность соединения в условиях повышенной влажности.
Титановые сплавы. В высокотехнологичных отраслях, таких как авиакосмическая техника, где сочетаются требования к сверхвысокой прочности, жаропрочности и минимальному весу, применяются титановые вытяжные заклепки. Титан обладает уникальным соотношением прочности к массе и устойчивостью к экстремальным температурам. Производство таких изделий требует сложных технологических процессов, включая прецизионную механическую обработку и контроль качества на каждом этапе, что соответствует стандартам, применяемым ООО «Гуйчжоу Цзинли Аэрокосмические Технологии» при выпуске крепежа авиационного назначения.
Ключевые технические параметры и стандарты регламентации
Для правильного подбора вытяжной заклепки с полукруглой головкой необходимо учитывать ряд геометрических и механических параметров. Ошибки в определении этих величин приводят либо к ненадежному соединению, либо к разрушению материала детали при монтаже.
Диаметр заклепки и длина гильзы
Диаметр заклепки (d) является основным параметром, определяющим несущую способность соединения. Наиболее распространены диаметры от 2,4 мм до 6,4 мм. Выбор диаметра зависит от толщины соединяемых листов и ожидаемых нагрузок. Общее правило инженерной практики гласит, что диаметр заклепки должен быть не менее трех толщин самого тонкого листа в пакете, однако окончательный расчет должен производиться на основе прочностных характеристик конкретного сплава.
Длина гильзы (L) выбирается исходя из толщины скрепляемого пакета материалов (S). Для корректного формирования замыкающей головки необходимо, чтобы часть гильзы выступала за пределы отверстия. Если длина заклепки недостаточна, замыкающая головка не сформируется полностью, и соединение будет слабым. Если же заклепка слишком длинная, гильза может изогнуться до начала расширения, или потребуется чрезмерное усилие для обрыва стержня, что может привести к деформации лицевой поверхности детали. Формула расчета необходимой длины обычно выглядит следующим образом: L = S + (1,2–1,5) * d, где коэффициент зависит от типа заклепки и материала.
Диаметр отверстия и допуски
Качество отверстия под заклепку напрямую влияет на прочность соединения. Диаметр сверла должен соответствовать номинальному диаметру заклепки с учетом допусков. Слишком маленькое отверстие приведет к трудностям при установке и возможному разрушению гильзы. Слишком большое отверстие снизит площадь контакта и уменьшит сопротивление срезу. Стандартные допуски для отверстий под вытяжные заклепки обычно составляют +0,1…+0,2 мм от номинального диаметра заклепки. Важно также контролировать перпендикулярность отверстия к поверхности детали: перекос может привести к неравномерному расширению гильзы и снижению прочности.
Механические характеристики: усилие на срез и на разрыв
При проектировании соединений инженеры опираются на два основных показателя прочности:
- Усилие на срез (Shear Strength): Максимальная нагрузка, которую может выдержать заклепка при воздействии сил, направленных перпендикулярно оси заклепки, стремящихся сдвинуть листы относительно друг друга. Это основной параметр для большинства конструкционных соединений.
- Усилие на разрыв (Tensile Strength): Нагрузка, направленная вдоль оси заклепки, стремящаяся оторвать один лист от другого. Хотя вытяжные заклепки лучше работают на срез, учет усилия на разрыв важен для конструкций, подверженных вибрации или отрывающим нагрузкам.
Значения этих параметров зависят от материала заклепки, ее диаметра и качества исполнения. Например, заклепки из нержавеющей стали диаметром 4,8 мм могут иметь усилие на срез порядка 4-5 кН, тогда как алюминиевые аналоги того же диаметра — около 1,5-2 кН. Для ответственных применений, таких как авиационная техника, эти параметры строго регламентируются отраслевыми стандартами, такими как российские ОСТ (Отраслевые Стандарты Авиастроения), которые требуют тщательного контроля каждой партии продукции.
Критерии выбора вытяжных заклепок для различных отраслей
Процесс выбора подходящего типа вытяжной заклепки с полукруглой головкой должен базироваться на комплексном анализе условий эксплуатации соединения. Не существует универсального решения, которое подходило бы для всех задач без исключения.
Условия эксплуатации и окружающая среда
Первым шагом является оценка среды, в которой будет работать изделие. Для внутренних сухих помещений могут использоваться стандартные алюминиевые или оцинкованные стальные заклепки. Для наружного применения, фасадов зданий или автомобильных кузовов необходимы материалы с высокой коррозионной стойкостью — нержавеющая сталь или алюминий с защитным покрытием. В морской воде или химических производствах предпочтение отдается нержавеющей стали марки A4 (AISI 316) или специализированным сплавам. В авиакосмической отрасли, где изделия подвергаются экстремальным перепадам температур, вакууму и высоким механическим нагрузкам, требуются материалы, прошедшие специальную термообработку и сертификацию, такие как титановые сплавы или высокопрочная сталь, соответствующая стандартам AS и ОСТ.
Характер нагрузок
Необходимо определить тип нагрузок: статические, динамические, ударные или вибрационные. Для статических нагрузок достаточно соблюдения базовых прочностных характеристик. Для динамических и вибрационных нагрузок важно учитывать усталостную прочность материала и качество формирования замыкающей головки. Неравномерное расширение гильзы может стать очагом возникновения трещин. В таких случаях рекомендуется использовать заклепки с увеличенным буртиком или специальные версии с повышенной устойчивостью к усталости. Также важно учитывать направление нагрузки: если преобладают сдвиговые нагрузки, выбор диаметра заклепки является критическим; если преобладают растягивающие нагрузки, следует обращать внимание на прочность материала гильзы и стержня.
Толщина и материал соединяемых деталей
Материал соединяемых листов должен быть совместим с материалом заклепки для избежания электрохимической коррозии. Например, контакт алюминия и меди или обычной стали во влажной среде приводит к быстрому разрушению алюминия. В таких случаях используют заклепки из того же материала, что и основной лист, или применяют изолирующие шайбы. Толщина пакета деталей определяет длину заклепки. Важно помнить, что вытяжные заклепки имеют определенный диапазон захвата (grip range). Использование заклепки вне этого диапазона недопустимо. Для переменных толщин или неточных отверстий существуют заклепки с широким диапазоном захвата, обеспечивающие надежное соединение даже при наличии зазоров.
Эстетические требования
В архитектуре, дизайне интерьеров и производстве потребительских товаров внешний вид соединения имеет значение. Полукруглая головка обеспечивает аккуратный, классический вид. Важно, чтобы после установки головка плотно прилегала к поверхности без зазоров, а место обрыва стержня было ровным и не выступало над поверхностью головки. Для достижения высокого эстетического качества требуется точная настройка инструмента и использование качественных заклепок с контролируемой геометрией головки.
Технология монтажа и контроль качества соединения
Даже самая качественная заклепка не обеспечит надежного соединения, если нарушена технология монтажа. Процесс установки вытяжных заклепок с полукруглой головкой требует соблюдения ряда правил и использования исправного инструмента.
Подготовка и установка
- Сверление отверстия: Отверстие должно быть просверлено строго перпендикулярно поверхности. Края отверстия не должны иметь заусенцев, которые могут препятствовать плотному прилеганию головки заклепки. При необходимости края следует обработать зенковкой.
- Очистка: Поверхность вокруг отверстия и само отверстие должны быть очищены от стружки, масла и грязи.
- Вставка заклепки: Заклепка вставляется в отверстие до упора головки в поверхность детали. Важно обеспечить плотный контакт головки с материалом.
- Установка инструмента: Насадка заклепочника подбирается строго по диаметру стержня заклепки. Инструмент устанавливается перпендикулярно оси заклепки.
- Тяга: Производится плавное нажатие на курок инструмента. Стержень вытягивается, гильза расширяется. Процесс продолжается до момента обрыва стержня. Не следует прерывать процесс тяги halfway, так как это может привести к неполному формированию головки.
- Удаление стержня: После обрыва стержень остается в насадке инструмента или выпадает. Его необходимо регулярно удалять из контейнера инструмента или из самой насадки, чтобы избежать заклинивания.
Типичные дефекты монтажа и способы их предотвращения
Понимание возможных дефектов помогает оперативно корректировать процесс монтажа:
- Неполное формирование замыкающей головки: Причина — слишком короткая заклепка или недостаточный ход инструмента. Решение — проверить длину заклепки и исправность инструмента.
- Обрыв стержня до полного расширения: Причина — слишком длинная заклепка, слишком твердый материал гильзы или неисправный инструмент. Решение — подобрать заклепку правильной длины, проверить давление воздуха (для пневмоинструмента).
- Деформация лицевой поверхности: Причина — слишком сильное прижатие инструмента или неправильная насадка. Решение — использовать насадки с правильной геометрией, не давить на инструмент чрезмерно.
- Зазор между головкой и деталью: Причина — заусенцы в отверстии, грязь или неправильный угол сверления. Решение — улучшить подготовку отверстия.
- Коррозия в зоне соединения: Причина — несовместимость материалов. Решение — использовать совместимые материалы или герметики.
Контроль качества
В серийном производстве, особенно в авиационной и космической отраслях, контроль качества является неотъемлемой частью процесса. Он включает визуальный осмотр каждого соединения на отсутствие дефектов формы, зазоров и повреждений поверхности. Для критически важных узлов могут применяться неразрушающие методы контроля, такие как рентгенография или ультразвуковая дефектоскопия, позволяющие оценить внутреннюю структуру сформированной замыкающей головки и наличие внутренних пустот или трещин. Компания ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», обладая национальной лабораторией, аккредитованной по стандарту CNAS, и сертифицированной системой менеджмента качества AS, обеспечивает сквозной контроль на всех этапах — от входного контроля сырья до испытаний готовой продукции, что гарантирует соответствие каждого изделия строгим отраслевым требованиям.
Сравнение с другими типами крепежных решений
Чтобы обосновать выбор именно вытяжных заклепок с полукруглой головкой, полезно сравнить их с альтернативными методами соединения.
Вытяжные заклепки vs. Резьбовые соединения (болты/винты)
Резьбовые соединения позволяют многократную разборку, что является их главным преимуществом. Однако они требуют доступа с двух сторон (для гайки) или использования резьбовых вставок, что усложняет конструкцию. Болтовые соединения чувствительны к вибрации и могут ослабевать со временем, требуя применения контрящих элементов (шайб, гаек). Вытяжные заклепки создают неразъемное соединение, которое не ослабевает от вибрации, легче по массе (нет гаек) и быстрее в монтаже. Однако они не подходят для узлов, требующих частого обслуживания и разборки.
Вытяжные заклепки vs. Сварка
Сварка обеспечивает монолитное соединение, но требует дорогостоящего оборудования, квалифицированных сварщиков и часто приводит к термической деформации тонких листов. Сварные швы также требуют последующей обработки (зачистки, покраски) для защиты от коррозии. Вытяжные заклепки не вызывают термических деформаций, могут соединять разнородные материалы (например, алюминий со сталью, что невозможно сварить обычными методами) и не требуют постобработки зоны соединения. Кроме того, монтаж заклепок безопаснее с точки зрения пожарной опасности и отсутствия вредных испарений.
Вытяжные заклепки с полукруглой головкой vs. Потайные заклепки
Потайные заклепки обеспечивают гладкую поверхность с обеих сторон, что важно для аэродинамики или эстетики. Однако они требуют точной зенковки отверстия, что удорожает подготовку. Прочность потайных заклепок на срез ниже, чем у заклепок с полукруглой головкой того же диаметра, из-за меньшей площади опоры головки. Полукруглая головка проще в монтаже, не требует зенковки и обеспечивает большую несущую способность, поэтому она предпочтительнее для большинства конструкционных соединений, где не требуется идеально гладкая поверхность.
Роль высокотехнологичного производства в обеспечении надежности крепежа
Надежность любого болтового или клепаного соединения зависит не только от правильности проектирования, но и от качества изготовления самого крепежного элемента. В современных отраслях, таких как авиакосмическая, автомобилестроение и энергетика, требования к точности геометрии, однородности структуры материала и воспроизводимости свойств крайне высоки.
Производство высоконадёжных вытяжных заклепок, включая изделия, соответствующие российским стандартам ОСТ, требует вертикально интегрированного подхода. Компания ООО «Гуйчжоу Цзинли Аэрокосмические Технологии» демонстрирует пример такого подхода, объединяя научно-исследовательские лаборатории, интеллектуальные производственные участки и центры контроля на площадке более 30 000 кв. м. Наличие более 300 единиц научно-производственного и испытательно-контрольного оборудования позволяет осуществлять прецизионную механическую обработку, термообработку и поверхностную обработку в соответствии со строгими стандартами.
Особое значение имеет сертификация специальных процессов. Термообработка и нанесение покрытий для авиационного крепежа должны быть строго контролируемыми, так как они определяют механические свойства изделия. Сертификация по авиационному стандарту AS и наличие аккредитованной лаборатории CNAS подтверждают способность производителя обеспечивать стабильное качество продукции, способной работать в экстремальных условиях. Годовая производственная мощность в 80 млн единиц при высокой степени автоматизации позволяет удовлетворять потребности крупных промышленных предприятий, сохраняя при этом высокий уровень контроля каждой партии.
Инновационная деятельность компании, подтверждаемая более чем 100 патентными заявками и разработкой более 200 корпоративных стандартов, направлена на постоянное улучшение характеристик крепежа. Это включает в себя оптимизацию геометрии головок для лучшего распределения нагрузок, разработку новых сплавов для повышения коррозионной стойкости и создание интеллектуальных производственных линий, минимизирующих человеческий фактор. Такой подход обеспечивает клиентам не просто поставку крепежа, а комплексное техническое решение, проверенное на всех этапах жизненного цикла изделия.
Заключение
Вытяжная заклепка с полукруглой головкой представляет собой эффективное, надежное и экономичное решение для создания неразъемных соединений в самых разных отраслях промышленности. Ее конструктивные особенности обеспечивают высокую прочность на срез и растяжение, устойчивость к вибрациям и простоту монтажа в условиях одностороннего доступа. Правильный выбор материала, диаметра и длины заклепки, а также соблюдение технологии монтажа являются ключевыми факторами долговечности соединения.
Для ответственных применений, где на кону стоит безопасность и надежность сложных технических систем, критически важно использовать крепеж, произведенный на предприятиях с сертифицированными системами качества и полным циклом контроля. Интеграция передовых технологий производства, таких как те, что применяются в ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», позволяет поставлять на рынок продукцию, соответствующую самым строгим международным и национальным стандартам, включая российские ОСТ. Это обеспечивает инженерам и конструкторам уверенность в том, что каждый элемент соединения внесет свой вклад в общую надежность и долговечность конечного продукта.