Вытяжные заклепки: виды, размеры и правила выбора крепежа
2026-11-08
- Что такое вытяжная заклепка и почему она незаменима в современном производстве
- Конструктивные особенности и принцип работы
- Основные виды вытяжных заклепок: классификация по типу головки и функционалу
- Материалы изготовления и проблема гальванической коррозии
- Как правильно выбрать размер вытяжной заклепки: диаметр и длина
- Инструменты для установки: от ручных клепальщиков до автоматики
- Стандарты качества и требования аэрокосмической отрасли
- Производственные компетенции и роль ООО «Гуйчжоу Цзинли Аэрокосмические Технологии»
- Типичные ошибки при выборе и монтаже вытяжных заклепок
- Заключение: стратегия выбора надежного крепежа
Что такое вытяжная заклепка и почему она незаменима в современном производстве
Вытяжная заклепка (часто называемая «слепой» или blind rivet) представляет собой механический крепежный элемент, предназначенный для соединения двух или более листовых материалов в ситуациях, когда доступ к обратной стороне соединения невозможен или затруднен. В отличие от традиционных сплошных заклепок, требующих установки с двух сторон, вытяжной крепеж монтируется исключительно со стороны головки, что делает его критически важным компонентом в авиастроении, судостроении, автомобилестроении и монтаже вентиляционных систем.
Ключевая особенность этого типа крепежа заключается в механизме деформации. Заклепка состоит из полого корпуса (гильзы) и стержня (мандрила/дорна). При установке специальный инструмент захватывает стержень и тянет его через корпус. Это действие заставляет хвостовик гильзы расширяться и формировать замыкающую головку (булавку) на невидимой стороне материала, надежно фиксируя детали. После достижения необходимого усилия стержень отрывается, оставляя прочное соединение.
Для инженеров и закупщиков правильный выбор вытяжной заклепки как элемента крепежа — это не просто вопрос наличия отверстия, а комплексная задача по обеспечению герметичности, виброустойчивости и долговечности конструкции. Ошибки в подборе материала, длины или диаметра могут привести к ослаблению соединения, коррозии или разрушению узла под нагрузкой.
Конструктивные особенности и принцип работы
Понимание физики процесса установки помогает избежать распространенных ошибок при монтаже. Процесс формирования соединения можно разделить на несколько этапов, каждый из которых влияет на итоговое качество:
- Вставка: Заклепка помещается в предварительно просверленное отверстие. Диаметр отверстия должен строго соответствовать номинальному диаметру заклепки с учетом допусков (обычно +0,1–0,2 мм).
- Натяжение: Инструмент захватывает стержень и начинает движение вверх. Головка заклепки плотно прижимается к поверхности материала.
- Деформация: По мере продвижения стержня, его утолщенная часть (калибр) входит в полость гильзы, расширяя её конец. Материал гильзы пластически деформируется, заполняя пространство за листом.
- Отрыв: Когда усилие натяжения превышает предел прочности шейки стержня, происходит его разрыв. Место разрыва должно находиться внутри корпуса заклепки или заподлицо с головкой, в зависимости от типа изделия.
Важно отметить, что качество соединения напрямую зависит от соотношения толщины скрепляемых материалов и длины заклепки. Если длина выбрана неверно, гильза может не раскрыться полностью (при недостаточной длине) или согнуться («вывернуться») вместо расширения (при избыточной длине), что приведет к браку.
Основные виды вытяжных заклепок: классификация по типу головки и функционалу
Рынок предлагает множество модификаций вытяжного крепежа. Выбор конкретного типа диктуется условиями эксплуатации: наличием вибрации, требованиями к эстетике, необходимостью герметизации или работы с хрупкими материалами.
Заклепки с полукруглой головкой (Standard Dome Head)
Наиболее универсальный и распространенный тип. Полусферическая головка обеспечивает хорошую несущую способность и равномерно распределяет нагрузку вокруг отверстия. Такие изделия используются в общем машиностроении, производстве кузовов автомобилей и бытовой техники. Они экономичны и просты в установке, но выступают над поверхностью, что может быть неприемлемо для аэродинамических поверхностей.
Заклепки с потайной головкой (Countersunk / Flat Head)
Предназначены для случаев, когда поверхность соединения должна быть гладкой. Головка имеет конусную форму (обычно с углом 90° или 120°), которая входит в соответствующую зенковку материала. После установки и шлифовки место крепления становится практически незаметным. Этот тип широко применяется в авиастроении для обшивки фюзеляжей, где важно снизить аэродинамическое сопротивление.
При работе с такими заклепками требуется высокая точность подготовки отверстия: зенковка должна быть выполнена без заусенцев, иначе головка не ляжет плотно, и соединение потеряет прочность.
Герметичные заклепки (Sealed / Water-Tight Rivets)
Конструкция этих изделий предусматривает наличие специального уплотнительного кольца (шайбы) под головкой или герметизирующего состава внутри корпуса. При установке шайба деформируется, создавая водонепроницаемый барьер между головкой и материалом. Такие крепежные элементы незаменимы в судостроении, производстве топливных баков, кондиционеров и наружных фасадных конструкций, подверженных воздействию атмосферных осадков.
Заклепки с увеличенным бортиком (Large Flange / Megafix)
Отличаются значительно большим диаметром головки по сравнению со стандартными аналогами. Это позволяет:
- Компенсировать отверстия с неточной сверловкой или слегка увеличенным диаметром.
- Скреплять мягкие или хрупкие материалы (пластик, стекловолокно, гипсокартон), предотвращая их продавливание.
- Обеспечивать более надежную фиксацию тонких листов, которые могут деформироваться под давлением стандартной головки.
Структурные высокопрочные заклепки (Structural / Locking Mandrel)
В обычных заклепках после отрыва стержня в корпусе остается пустота, что снижает сопротивление срезу и выдергиванию. В структурных моделях стержень не выпадает полностью, а фиксируется внутри гильзы благодаря кольцевым канавкам или замковому механизму. Это превращает заклепку в практически монолитный элемент, способный выдерживать высокие динамические и вибрационные нагрузки. Именно такой подход реализуется в авиационных стандартах, где надежность крепежа является вопросом безопасности полетов.
Материалы изготовления и проблема гальванической коррозии
Выбор материала заклепки должен базироваться не только на требуемой прочности, но и на химической совместимости с соединяемыми деталями. Игнорирование этого аспекта приводит к электрохимической коррозии, которая может разрушить соединение быстрее, чем механическая нагрузка.
Алюминий (Aluminum)
Самый популярный материал для корпусов заклепок благодаря легкости и хорошей пластичности. Алюминиевые заклепки идеально подходят для соединения алюминиевых листов. Однако их нельзя использовать для крепления стали или меди без изолирующих прокладок, так как алюминий в паре с этими металлами выступает анодом и быстро корродирует. Стальные стержни в алюминиевых заклепках часто имеют антикоррозийное покрытие.
Нержавеющая сталь (Stainless Steel)
Используется в агрессивных средах и там, где требуется высокая прочность. Марки стали A2 (AISI 304) и A4 (AISI 316) обеспечивают отличную стойкость к ржавчине. Нержавеющие заклепки дороже алюминиевых, но они необходимы в пищевой промышленности, химическом оборудовании и морской среде. Важно помнить, что нержавеющая сталь тверже алюминия, поэтому при установке в мягкие материалы требуется контроль усилия, чтобы не повредить лист.
Сталь с покрытием (Steel / Zinc Plated)
Углеродистая сталь с цинковым или никелевым покрытием предлагает высокий предел прочности при низкой стоимости. Применяется в строительстве, металлоконструкциях и тяжелом машиностроении. Однако защитное покрытие может быть повреждено при установке, поэтому в условиях высокой влажности такие решения менее долговечны, чем нержавеющие аналоги.
Титан и специальные сплавы
В аэрокосмической отрасли, где соотношение прочности к весу является критическим параметром, применяются титановые заклепки. Они обладают исключительной коррозионной стойкостью, жаропрочностью и малым весом. Производство такого крепежа требует сложных технологий термообработки и контроля качества, так как титан склонен к налипанию на инструмент и требует особых условий обработки.
Как правильно выбрать размер вытяжной заклепки: диаметр и длина
Маркировка вытяжных заклепок обычно содержит два основных параметра: диаметр и длину. Например, обозначение 4.8 x 10 мм означает диаметр 4,8 мм и длину 10 мм. Правильный подбор этих параметров — залог надежного соединения.
Выбор диаметра
Диаметр заклепки выбирается исходя из толщины соединяемых материалов и ожидаемых нагрузок. Общие рекомендации:
- 3.0 – 3.2 мм: Для легких работ, тонких листов (до 1 мм), электроники, декоративных элементов.
- 4.0 – 4.8 мм: Самый универсальный диапазон. Подходит для большинства задач в автомобилестроении, вентиляции и общем машиностроении (толщина пакетов до 3-4 мм).
- 5.0 – 6.4 мм и выше: Для тяжелых конструкций, толстых металлических профилей, строительных работ.
Правило большого пальца: диаметр отверстия должен быть равен диаметру заклепки плюс 0,1–0,2 мм. Слишком большое отверстие приведет к тому, что заклепка будет проваливаться или не сформирует правильную головку.
Расчет длины заклепки
Длина заклепки определяется по формуле:
L = T + K
Где:
- L — необходимая длина заклепки.
- T — общая толщина скрепляемого пакета материалов.
- K — коэффициент запаса длины, необходимый для формирования замыкающей головки. Этот параметр зависит от диаметра заклепки и типа материала.
Ориентировочные значения коэффициента K:
| Диаметр заклепки (мм) | Запас длины K для алюминия (мм) | Запас длины K для стали/нержавейки (мм) |
|---|---|---|
| 3.0 – 3.2 | 4.0 – 5.0 | 5.0 – 6.0 |
| 4.0 – 4.8 | 5.0 – 6.0 | 6.0 – 7.5 |
| 5.0 – 6.4 | 6.5 – 8.0 | 8.0 – 10.0 |
Если длина заклепки меньше необходимой, хвостовик не раскроется полностью, и соединение будет слабым. Если длина избыточна, гильза может изогнуться в сторону, не обеспечив плотного прижима, или стержень не оторвется корректно. В случае соединения материалов разной толщины или с воздушными зазорами, рекомендуется использовать заклепки с широким диапазоном захвата (multi-grip rivets), которые способны компенсировать вариации толщины пакета.
Инструменты для установки: от ручных клепальщиков до автоматики
Качество установки вытяжного крепежа на 50% зависит от правильного инструмента. Непрофессиональное оборудование часто не обеспечивает нужного хода стержня или равномерности усилия.
Ручные клепальщики (Hand Riveters)
Подходят для разовых работ, монтажа в труднодоступных местах или при отсутствии источника энергии. Бывают рычажными (более мощные) и пружинными. Их недостаток — низкая скорость работы и зависимость результата от физической силы оператора. Для серийного производства не рекомендуются из-за высокого риска усталостных ошибок и брака.
Пневматические клепальщики (Pneumatic Tools)
Работают от сжатого воздуха. Обеспечивают высокую скорость установки и стабильное усилие отрыва. Идеальны для сборочных линий в заводских условиях. Требуют наличия компрессора и системы подготовки воздуха. Современные модели позволяют регулировать силу тяги, что важно для работы с разными материалами.
Аккумуляторные и электрические инструменты
Современная альтернатива пневматике, обеспечивающая мобильность и высокую производительность. Позволяют устанавливать заклепки большого диаметра (до 6.4 мм и более) без физических усилий оператора. Часто оснащаются функцией автоматического сбора отработанных стержней, что критично для чистоты производства, особенно в авиации и приборостроении.
Стандарты качества и требования аэрокосмической отрасли
В то время как для бытового применения достаточно соответствия общим техническим условиям, в ответственных отраслях, таких как авиация и космонавтика, к вытяжным заклепкам предъявляются экстремальные требования. Здесь крепеж должен выдерживать циклические вибрации, перепады температур от -60°C до +100°C и более, а также сохранять герметичность и прочность на протяжении десятилетий.
Российские отраслевые стандарты (ОСТ) и международные спецификации регламентируют не только геометрию, но и металлургические свойства материала, качество покрытия и методы неразрушающего контроля. Например, стандарты серии ОСТ 1 определяют требования к потайным и полукруглым заклепкам, используемым в агрегатах летательных аппаратов. Отклонение в химическом составе сплава или дефект термообработки может стать причиной катастрофы.
Именно поэтому поставщики крепежа для аэрокосмической сферы должны обладать сертифицированными лабораториями и системами менеджмента качества, подтверждающими способность воспроизводить заданные характеристики от партии к партии.
Производственные компетенции и роль ООО «Гуйчжоу Цзинли Аэрокосмические Технологии»
На рынке высокотехнологичного крепежа ключевым фактором выбора поставщика является наличие полного цикла производства и строгий контроль качества. Примером предприятия, успешно интегрирующего научные разработки и серийное производство, является ООО «Гуйчжоу Цзинли Аэрокосмические Технологии» (Guizhou Jingli Aerospace Technology Co., Ltd.).
Основанная в 2010 году в провинции Гуйчжоу (Китай), компания специализируется на создании высоконадежных крепежных изделий авиационного назначения. Масштаб предприятия позволяет закрывать потребности самых требовательных заказчиков: промышленный парк площадью более 30 000 кв. м объединяет научно-исследовательские лаборатории, интеллектуальные производственные участки и центры испытаний. Уставный капитал компании составляет 66 млн юаней, а общие активы превышают 250 млн юаней, что свидетельствует о финансовой устойчивости и готовности к инвестициям в развитие технологий.
Продуктовая линейка и соответствие стандартам
ООО «Гуйчжоу Цзинли» производит прецизионный авиационный крепеж, строго соответствующий российским стандартам ОСТ и международным требованиям. В портфеле компании представлены ключевые типы вытяжных и специальных заклепок:
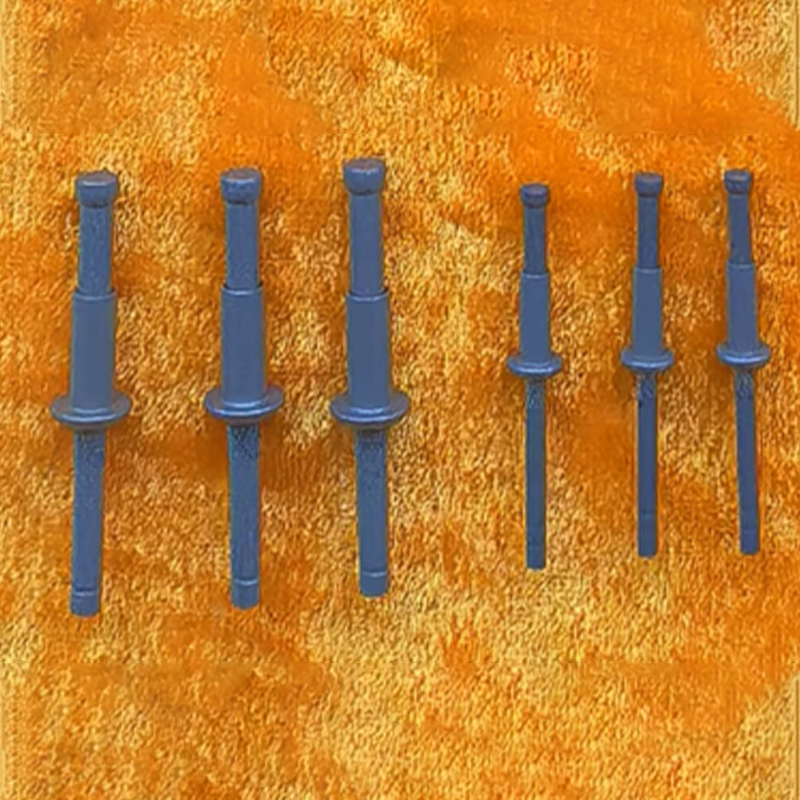
- Вытяжные заклепки RIVET-1 и RIVET-2 из нержавеющей стали, разработанные для работы в коррозионно-активных средах.
- Потайные заклепки RIVET-7 и RIVET-6, изготавливаемые в строгом соответствии с ОСТ 1 34098-80 и ОСТ 1 11206-73. Эти изделия обеспечивают гладкую поверхность обшивки и высокую аэродинамическую эффективность.
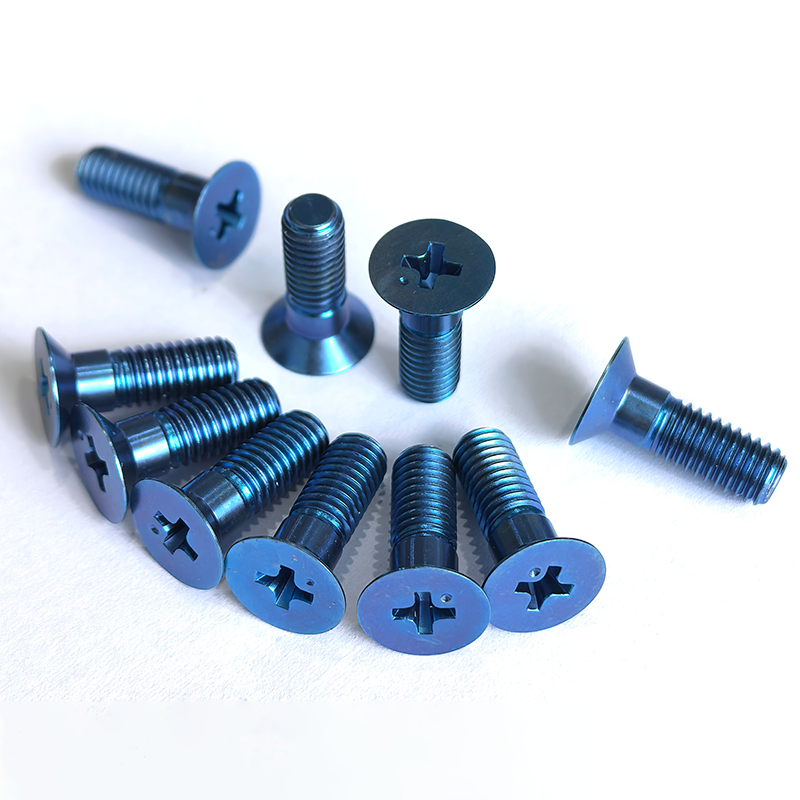
- Высокосдвиговые и высокопрочные болты RIVET-3 из титанового сплава, применяемые в узлах, подвергающихся максимальным механическим нагрузкам.
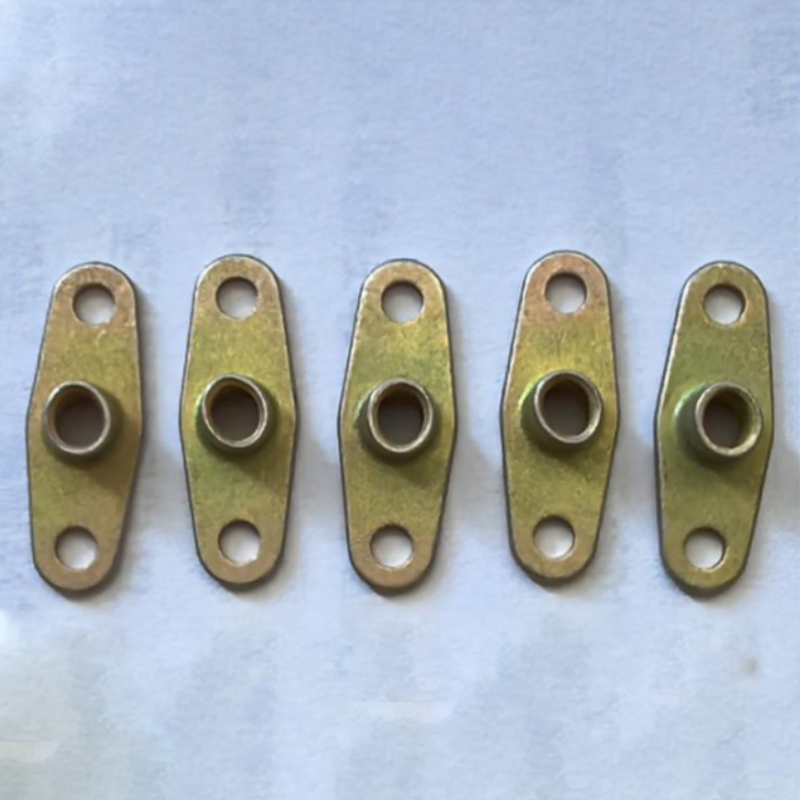
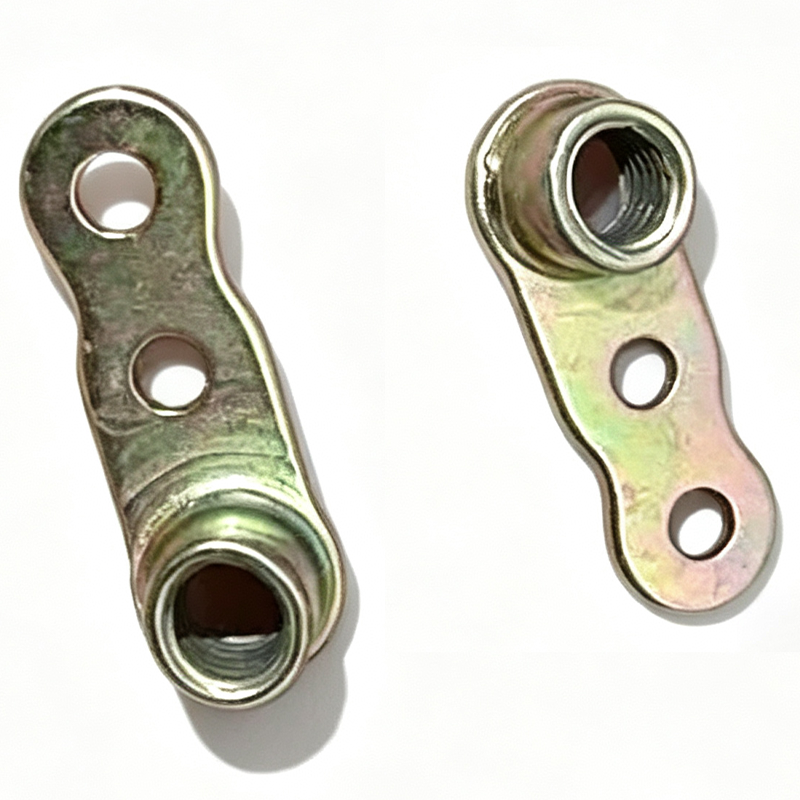
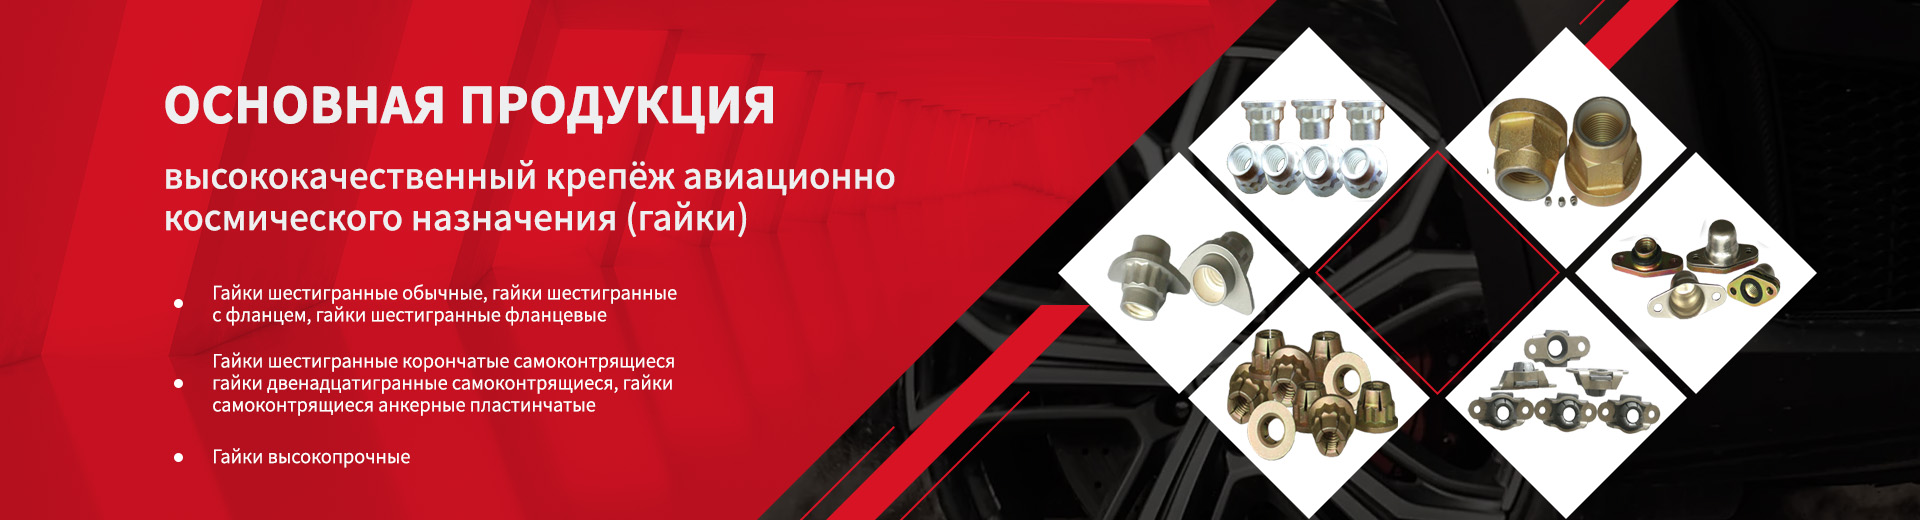
Кроме того, компания выпускает самоконтрящиеся гайки (RIVET-5, RIVET-3 по ОСТ 1 33077-80 и ОСТ 1 33071-80) и резьбовые вставки (INSERT-5, INSERT-2), которые дополняют ассортимент решений для сборочных работ в авиастроении.
Технологическое превосходство и контроль качества
Производственная база ООО «Гуйчжоу Цзинли» включает четыре специализированных центра: прецизионной механической обработки, термообработки, поверхностной обработки и испытаний. Наличие более 300 единиц научно-производственного оборудования позволяет достигать годовой производственной мощности в 80 миллионов единиц продукции.
Особое внимание уделяется контролю качества. Все ключевые технологические процессы сертифицированы как специальные процессы авиационной отрасли. Компания обладает национальной лабораторией, аккредитованной по стандарту CNAS, и провинциальным корпоративным техническим центром. Система менеджмента качества сертифицирована по авиационному стандарту AS, что является строгим подтверждением способности компании обеспечивать международный уровень надежности и воспроизводимости продукции.
Технологическая независимость предприятия подкреплена портфелем из более чем 100 патентных заявок, включая 17 патентов на изобретения. Более 200 корпоративных стандартов регламентируют каждый этап производства, а доля коммерциализации интеллектуальной собственности превышает 80%. Это позволяет компании осуществлять комплексные поставки более чем 60 научно-исследовательским институтам и предприятиям-изготовителям в Китае и за рубежом, предоставляя техническую поддержку на всех этапах — от проектирования узла до сертификации конечного изделия.
Типичные ошибки при выборе и монтаже вытяжных заклепок
Даже при использовании качественного крепежа ошибки монтажа могут свести на нет все преимущества конструкции. Ниже приведены наиболее частые проблемы и способы их избегания:
1. Несоответствие длины заклепки толщине пакета
Это самая распространенная ошибка. Если заклепка слишком короткая, она не сформирует вторую головку. Если слишком длинная — гильза сложится гармошкой. Решение: Всегда измеряйте толщину пакета штангенциркулем и используйте формулу расчета длины с запасом. Для переменных толщин используйте заклепки с широким диапазоном захвата.
2. Использование неправильного диаметра сверла
Слишком маленькое отверстие потребует чрезмерного усилия для вставки заклепки, что может деформировать лист. Слишком большое отверстие не позволит сформироваться правильной замыкающей головке. Решение: Используйте качественные сверла по металлу и регулярно проверяйте их износ. Сверлите перпендикулярно поверхности.
3. Игнорирование гальванической совместимости
Установка стальных заклепок в алюминиевый лист без изоляции приведет к быстрой коррозии алюминия вокруг отверстия. Решение: Подбирайте материал заклепки, идентичный материалу основы, или используйте изолирующие шайбы и герметики.
4. Недостаточное усилие инструмента
Если инструмент не развивает достаточное усилие тяги, стержень может оторваться преждевременно, не сформировав полную головку. Решение: Регулярно обслуживайте инструмент, проверяйте давление в пневмосети или заряд аккумулятора. Используйте инструмент, рекомендованный производителем для данного диаметра заклепки.
Заключение: стратегия выбора надежного крепежа
Вытяжные заклепки являются фундаментальным элементом современного машиностроения, предлагая уникальное сочетание скорости монтажа, надежности и возможности работы в ограниченном пространстве. Однако универсального решения не существует: каждая задача требует индивидуального подхода к выбору типа головки, материала и размеров крепежа.
Для проектов, где цена ошибки высока, таких как авиация, энергетика или транспорт, критически важно сотрудничать с производителями, способными гарантировать стабильность характеристик каждой партии. Наличие сертифицированных лабораторий, соблюдение отраслевых стандартов (таких как ОСТ и AS) и вертикальная интеграция производства, как это реализовано в ООО «Гуйчжоу Цзинли Аэрокосмические Технологии», служат надежной гарантией того, что крепеж выполнит свою функцию в самых экстремальных условиях эксплуатации.
Грамотный инженерный расчет, правильный подбор инструмента и использование проверенных материалов — вот три столпа, на которых строится долговечность и безопасность любой клепаной конструкции.